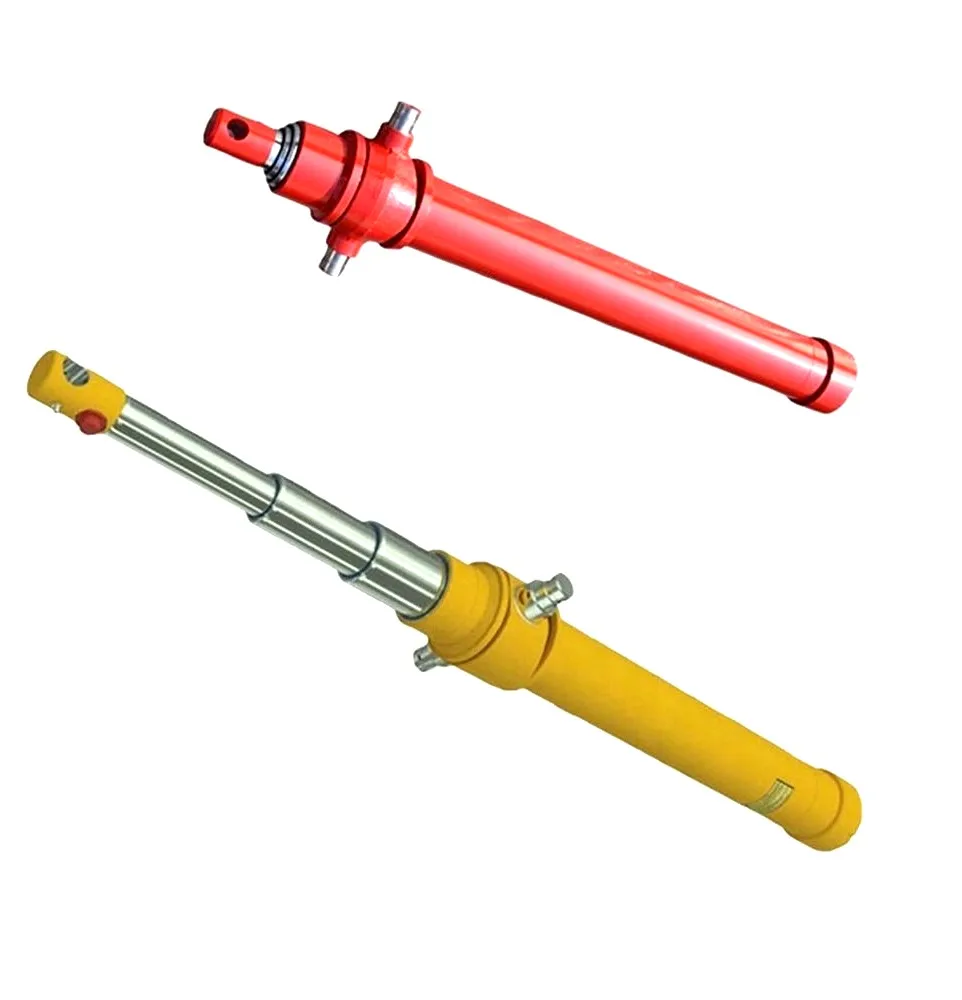
En entornos operativos severos, la corrosión del vástago del pistón rara vez es solo una imperfección cosmética. Un único pinchazo microscópico de óxido en el vástago de un cilindro expuesto actúa como una hoja de afeitar dentada.
Cada vez que elcilindro hidráulicorse retrae, ese cráter áspero de óxido de hierro corta directamente el limpiador de varilla de poliuretano y el sello de presión de copa en U primario. Dentro de docenas de ciclos:
Para las máquinas expuestas al aire marino costero, salmueras de deshielo de carreteras (cloruro de calcio y magnesio) o productos químicos agrícolas ácidos, las varillas de cromo duro del catálogo estándar a menudo se ampollan y pican en una sola temporada. Elegir la metalurgia de superficies adecuada es la línea de defensa más rentable.
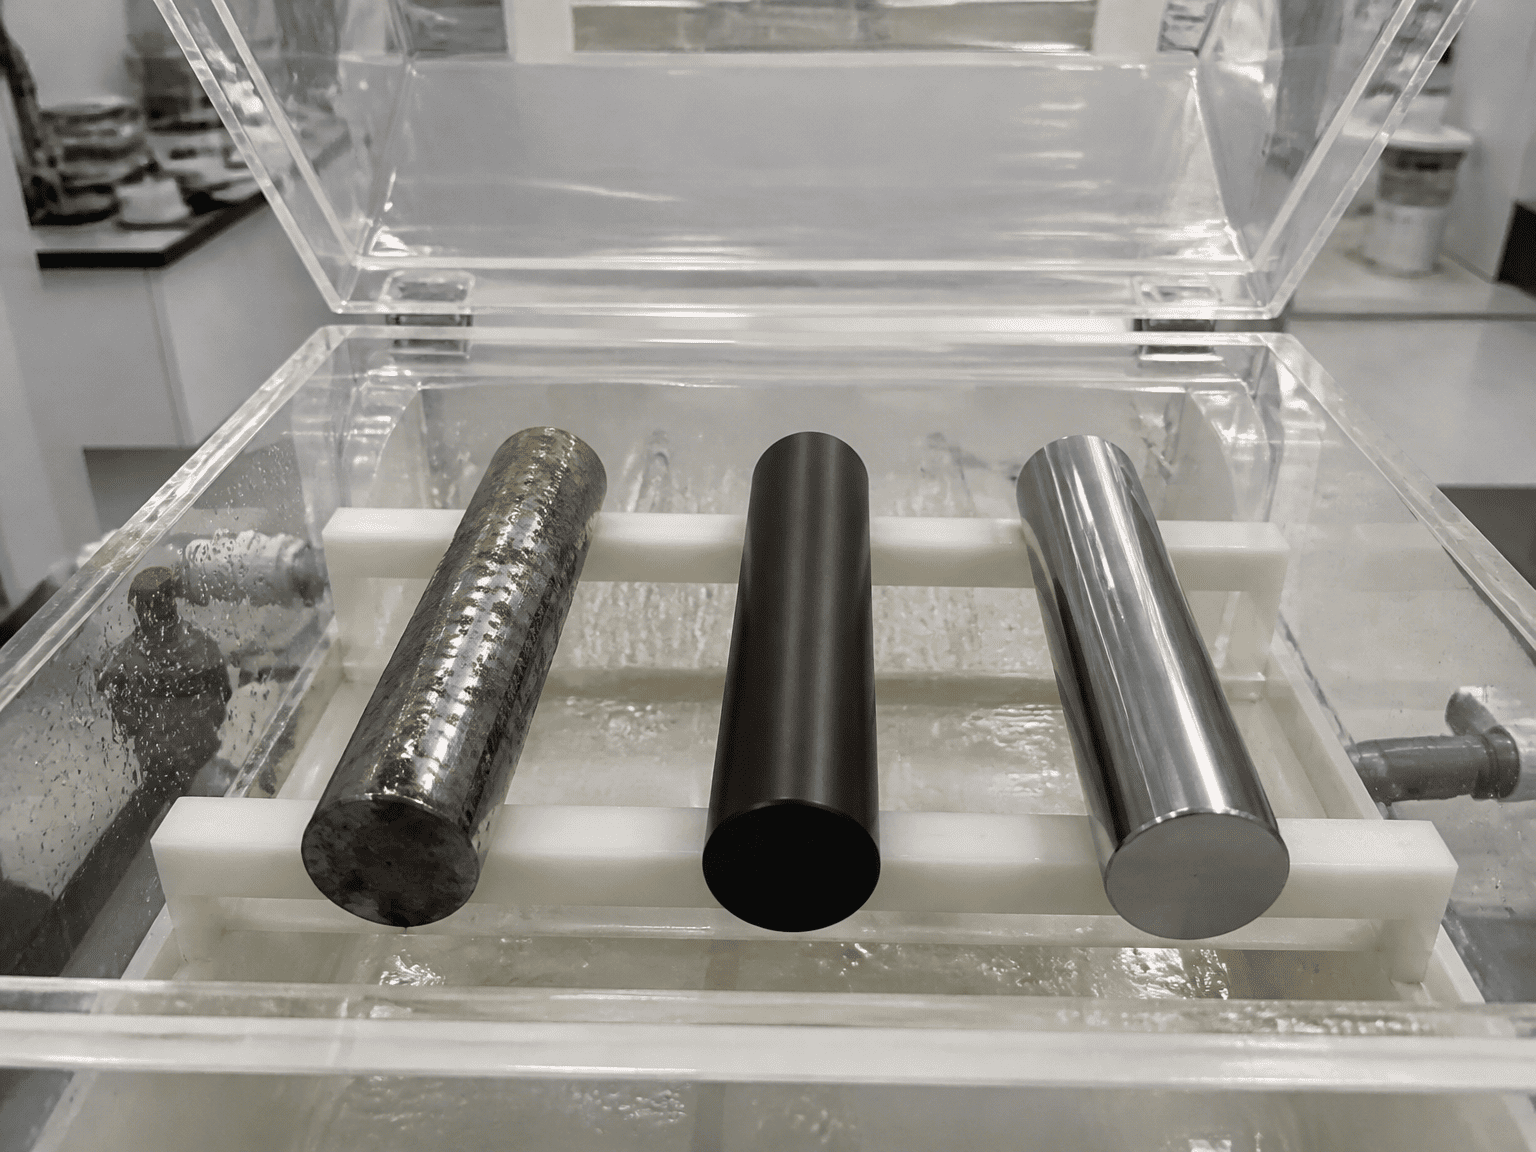
[ 1. Cromo duro estándar ] ===> Carcasa galvanizada microfisurada (se basa en una barrera de superficie pura)
[ 2. Nitruración líquida QPQ ] ===> Capa de difusión química térmica en el acero (sin recubrimiento que se descame)
[3. Doble capa de níquel-cromo] ===> Barrera densa de níquel no poroso + capa exterior de cromo duro de sacrificio
El cromo duro estándar sigue siendo el punto de referencia mundial para la maquinaria industrial ligera y de interior.
- El proceso: Se galvaniza una capa de cromo metálico (normalmente de 20 a 30 micrones de espesor) sobre acero al carbono endurecido por inducción y se pule hasta obtener un acabado de espejo (Ra 0,1 a 0,2 micrones).
- La realidad microscópica: Todo el cromo electrodepositado contiene naturalmente miles de fracturas microscópicas por tensión ("microfisuras"). En entornos de aceite secos o limpios, estas microfisuras retienen beneficiosamente la película de aceite lubricante. Sin embargo, en entornos químicos agresivos, los electrolitos corrosivos se filtran directamente a través de las microfisuras hasta el acero base en bruto que se encuentra debajo. El óxido florece debajo del cromo, levantando el revestimiento en escamas afiladas.
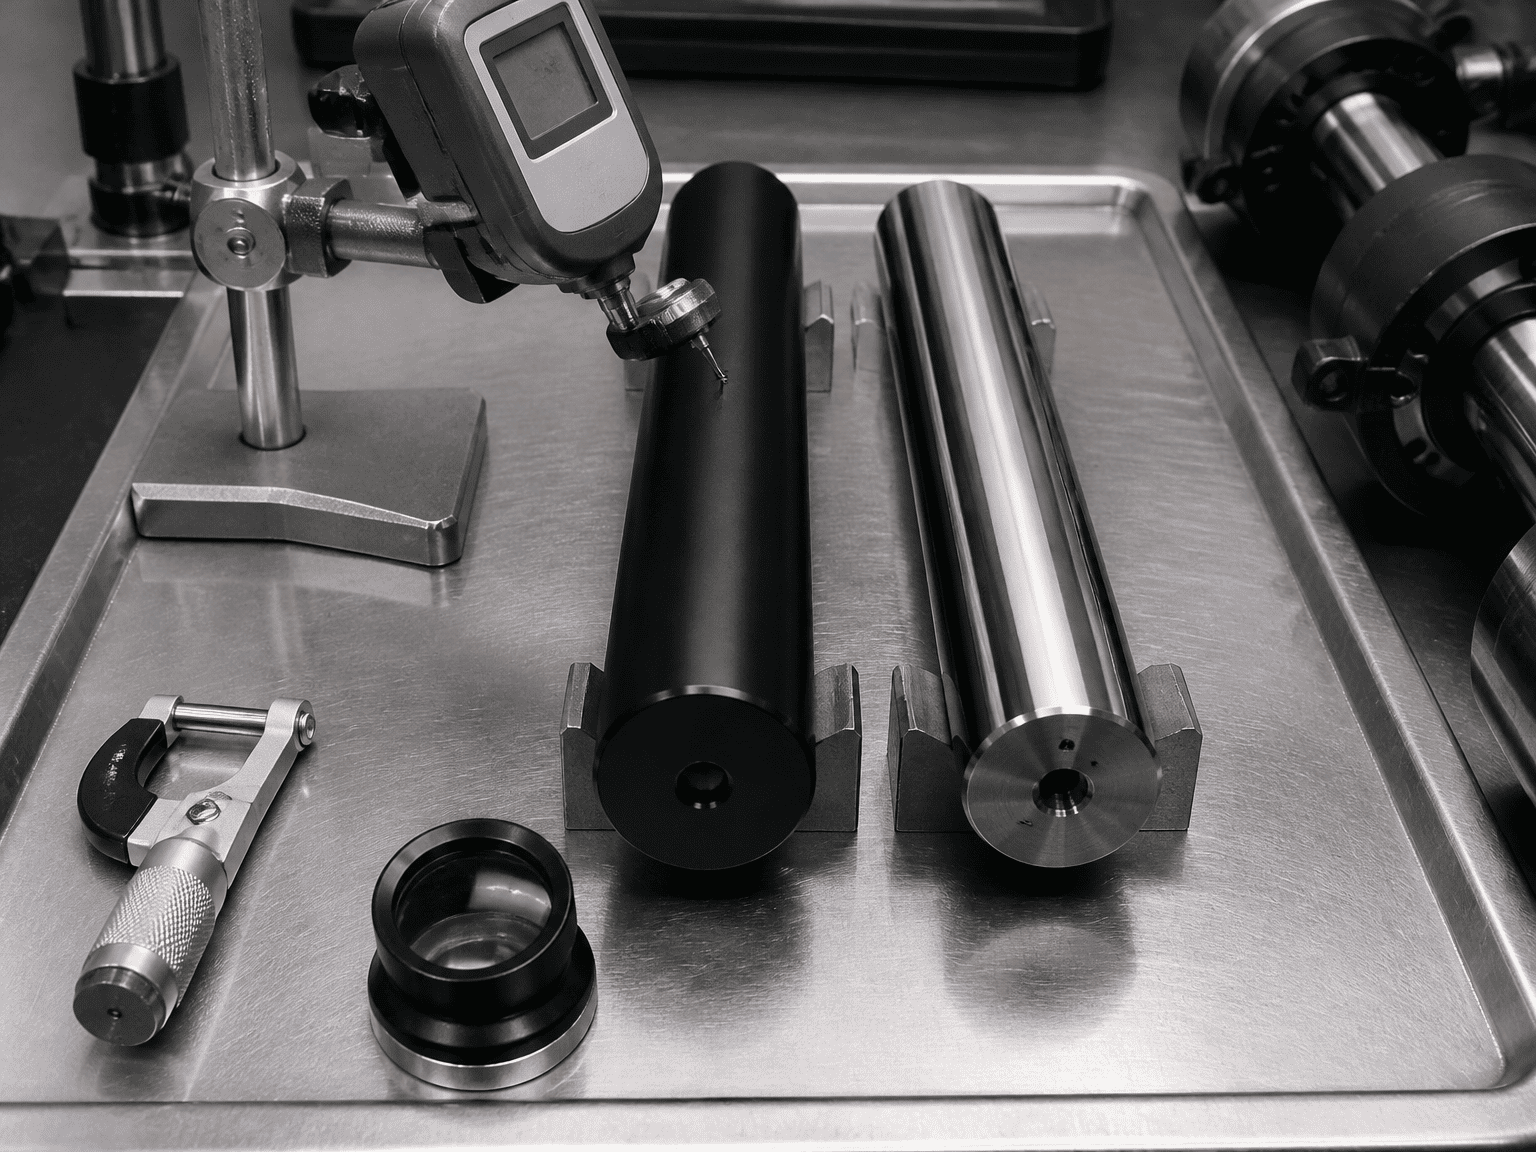
QPQ no es un revestimiento de superficie que se asienta sobre el acero; es un proceso de difusión termoquímica que transforma fundamentalmente la estructura molecular externa del propio acero.
- El proceso: La varilla de acero en bruto se somete a nitrocarburación ferrítica líquida en un baño especializado de sales fundidas, seguida de pulido mecánico y oxidación secundaria. Los átomos de nitrógeno y carbono se difunden profundamente en la red de acero, creando una "capa compuesta" de nitruro de hierro extremadamente dura (normalmente de 15 a 25 micrones de profundidad) respaldada por una zona de difusión de nitrógeno más profunda.
- Ventaja clave: Debido a que no hay una cubierta galvanizada separada, QPQ no puede ampollarse, astillarse, pelarse ni desprenderse. Además, el acabado denso de óxido de hierro negro sella los microporos de la superficie, ofreciendo una resistencia excepcional a la sal de la carretera y al desconchado de grava.
Cuando el equipo opera directamente en zonas de salpicadura de agua salada o en plataformas de perforación marinas, el níquel-cromo de doble capa proporciona la máxima protección galvánica.
- El proceso: Primero se galvaniza una subcapa de níquel dúctil, gruesa y sin poros (de 30 a 50 micras) sobre el acero, seguida de una capa superior de cromo duro estándar (de 20 a 30 micras).
- Ventaja clave: La capa base de níquel puro proporciona una barrera química impermeable y resistente a la corrosión que sella completamente el sustrato de acero. La capa superior exterior de cromo proporciona una alta dureza superficial y resistencia al rayado. Incluso si el agua salada agresiva penetra en las microgrietas del cromo, se detiene en seco en la barrera de níquel sin entrar en contacto con el acero base.
| Parámetro de rendimiento | Cromo duro | Nitruración líquida QPQ | Níquel-cromo de doble capa |
|---|---|---|---|
| Clasificación de pulverización de sal ASTM B117 | 100 a 200 horas | 400 a 800+ horas | 1000 a 1500+ horas |
| Dureza superficial | 850 a 1000 voltios | 900 a 1150 voltios | 850 a 1.000 HV (capa de cromo) |
| Grava / Impacto Astillado | Moderado (propenso a microchips) | Excelente (sin descamación ni pelado) | Bueno (el níquel absorbe los impactos) |
| Color de superficie y estética | Plata espejo brillante | Bronce satinado / Negro mate | Plata espejo brillante |
| Resistencia química al deshielo | Deficiente (se hunde rápidamente en MgCl₂/CaCl₂) | Excelente (Resiste salmuera química) | Sobresaliente (Barrera impermeable) |
| Factor de costo relativo | Línea base ($1.0×) | Moderado ($1,2 a 1,4×) | Prima ($1,8 a 2,5×) |
+----------------------+------------------------------------+--------------------------------+
| Chrome estándar | Nitruración líquida QPQ | Níquel-Cromo Dual |
+----------------------+------------------------------------+--------------------------------+
| • Automatización de fábricas en interiores | • Quitanieves y esparcidores de sal para carreteras| • Grúas y cabrestantes marinos |
| • Prensas de taller estacionarias | • Tanques de agricultura y fertilizantes | • Elevadores costeros para portacontenedores|
| • Máquinas herramienta cerradas | • Cargadores laterales y traseros de basura | • Muelles marinos con zona de chapoteo |
| • Carretillas elevadoras de almacén limpias | • Transportadores forestales y de áridos | • Actuadores hidráulicos submarinos |
+----------------------+------------------------------------+--------------------------------+
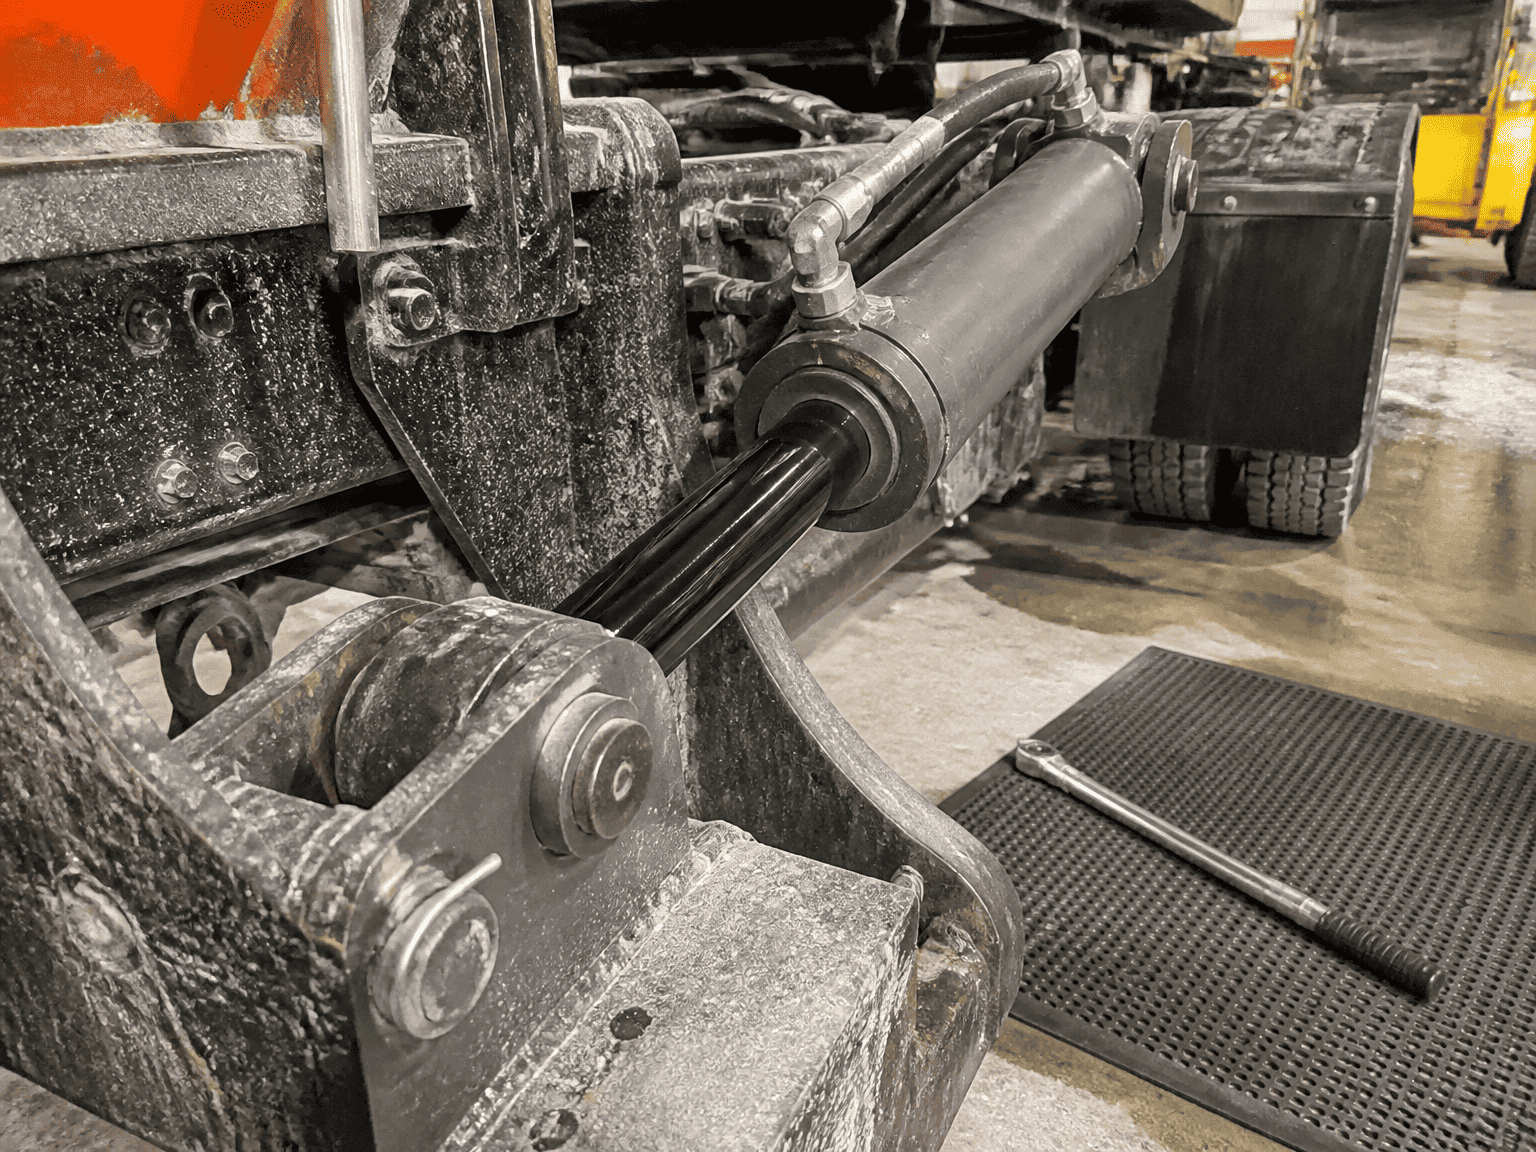
Los vehículos municipales del servicio invernal circulan directamente a través de nubes presurizadas de cloruro de calcio líquido y sal gema húmeda. La niebla salina azota la extensióncilindro hidráulicovarilla junto con grava de carretera de alta velocidad. La capa de difusión unificada resistente a las astillas de QPQ evita picaduras localizadas, mientras que su elegante acabado negro reduce el resplandor solar para el tráfico que viene en sentido contrario.
Los fertilizantes nitrogenados líquidos y los lodos de potasa son notoriamente agresivos contra el cromo galvanizado estándar. QPQ proporciona la pasividad química necesaria para sobrevivir a la exposición química estacional sin atascar los sellos de las glándulas.
En zonas de salpicaduras marinas donde los equipos están permanentemente expuestos a la niebla del océano y a las mareas, el níquel-cromo de doble capa es el estándar mundial reconocido. La mayor inversión inicial se compensa al evitar fugas hidráulicas en alta mar y costosos tiempos de inactividad de los buques.
Las clasificaciones de desempeño contra la corrosión a las que se hace referencia en esta guía se basan en las pruebas de laboratorio de niebla salina neutra estándar ASTM B117. La vida útil en campo puede variar según las concentraciones químicas locales, los ciclos de abrasión mecánica, la exposición a los rayos ultravioleta y los protocolos de lavado de la flota.
HCIC fabrica cilindros hidráulicos personalizados de precisión diseñados con cromo duro endurecido por inducción, nitruración líquida QPQ y varillas de níquel-cromo de grado marino para fabricantes de equipos de todo el mundo.