
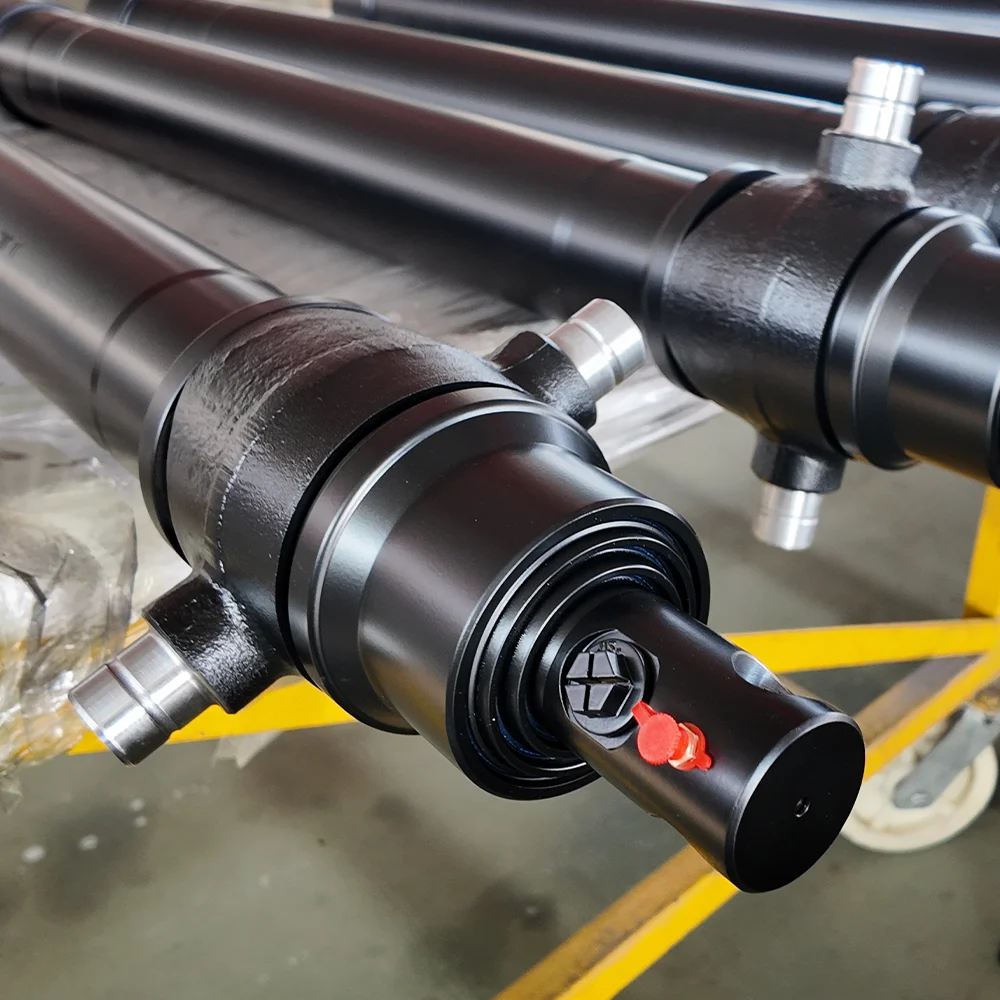
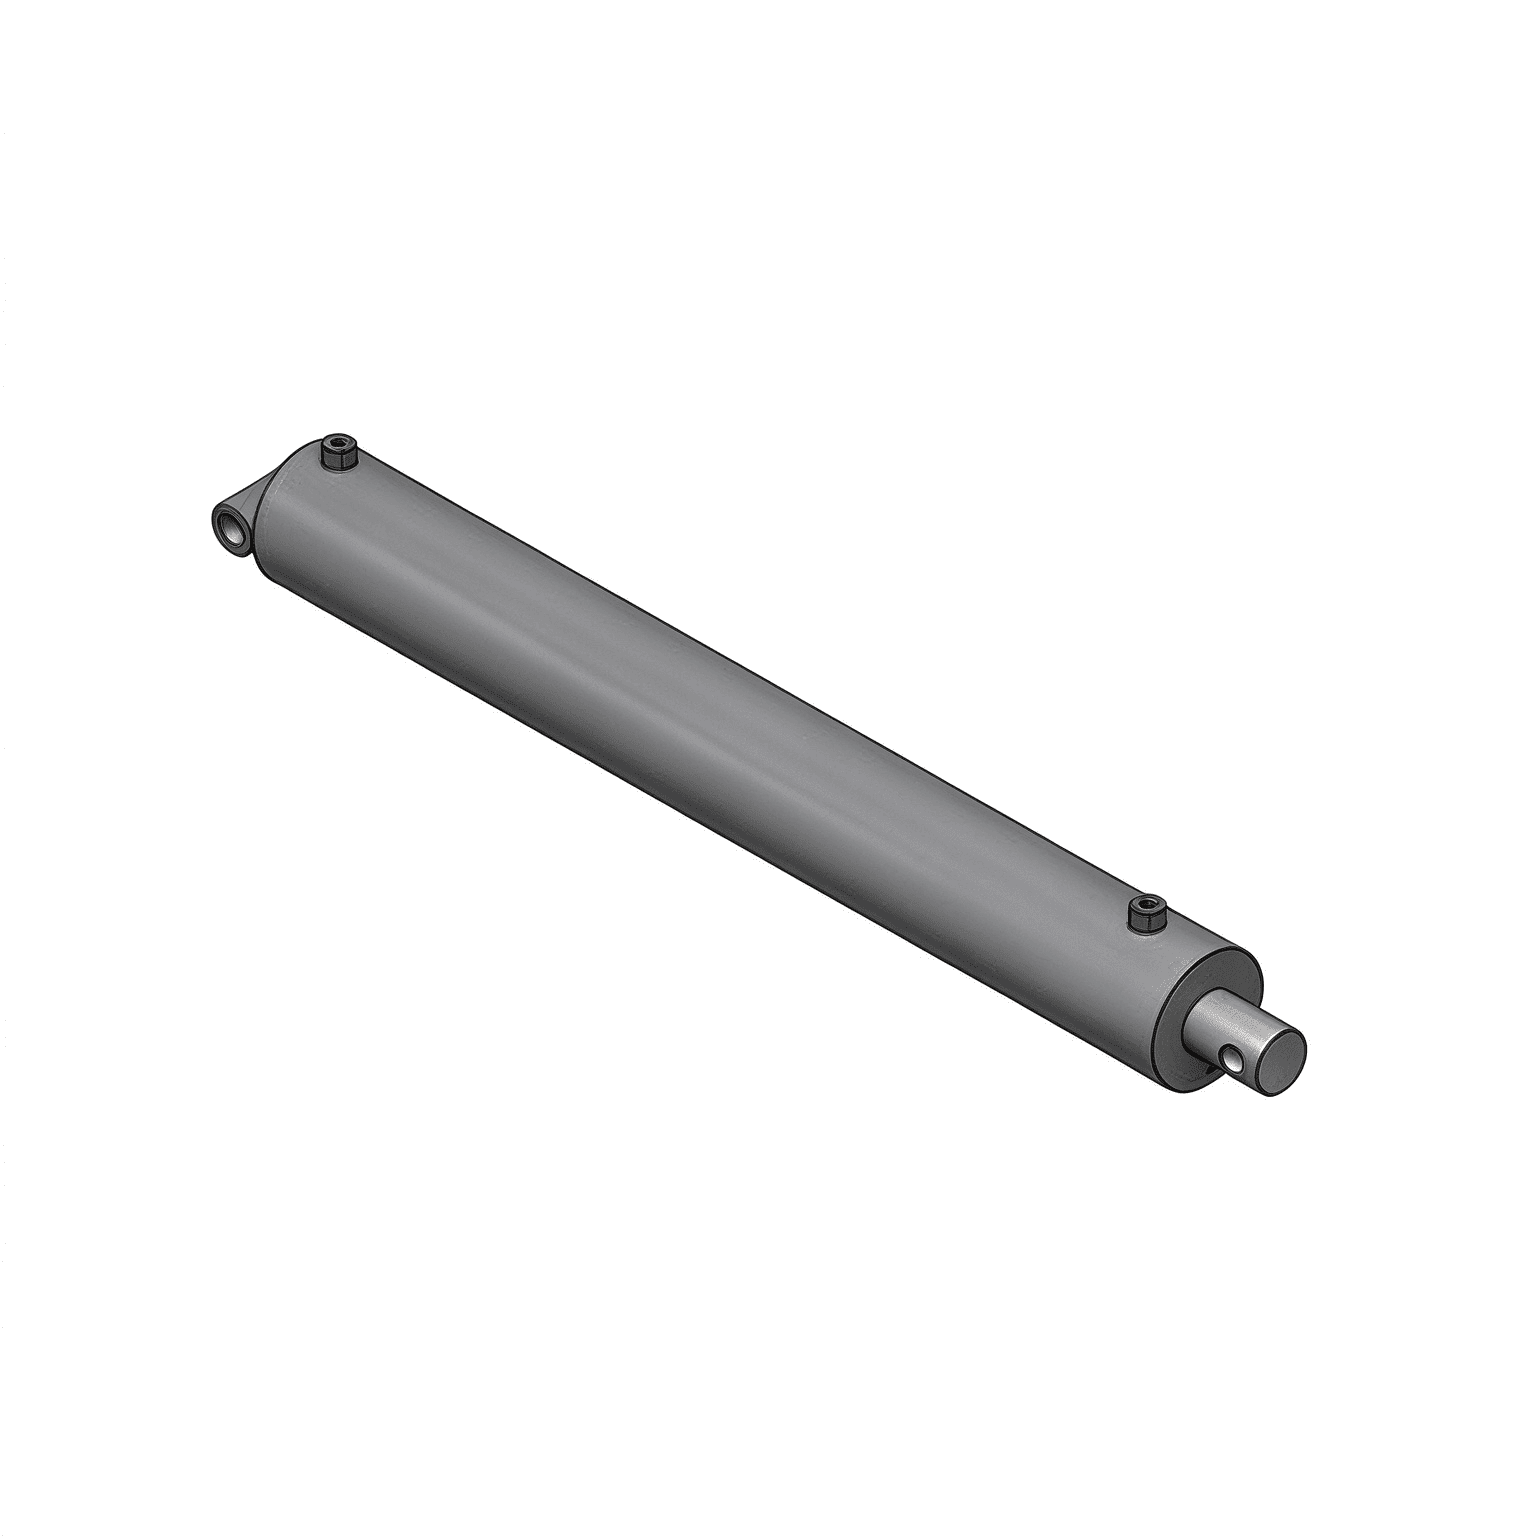
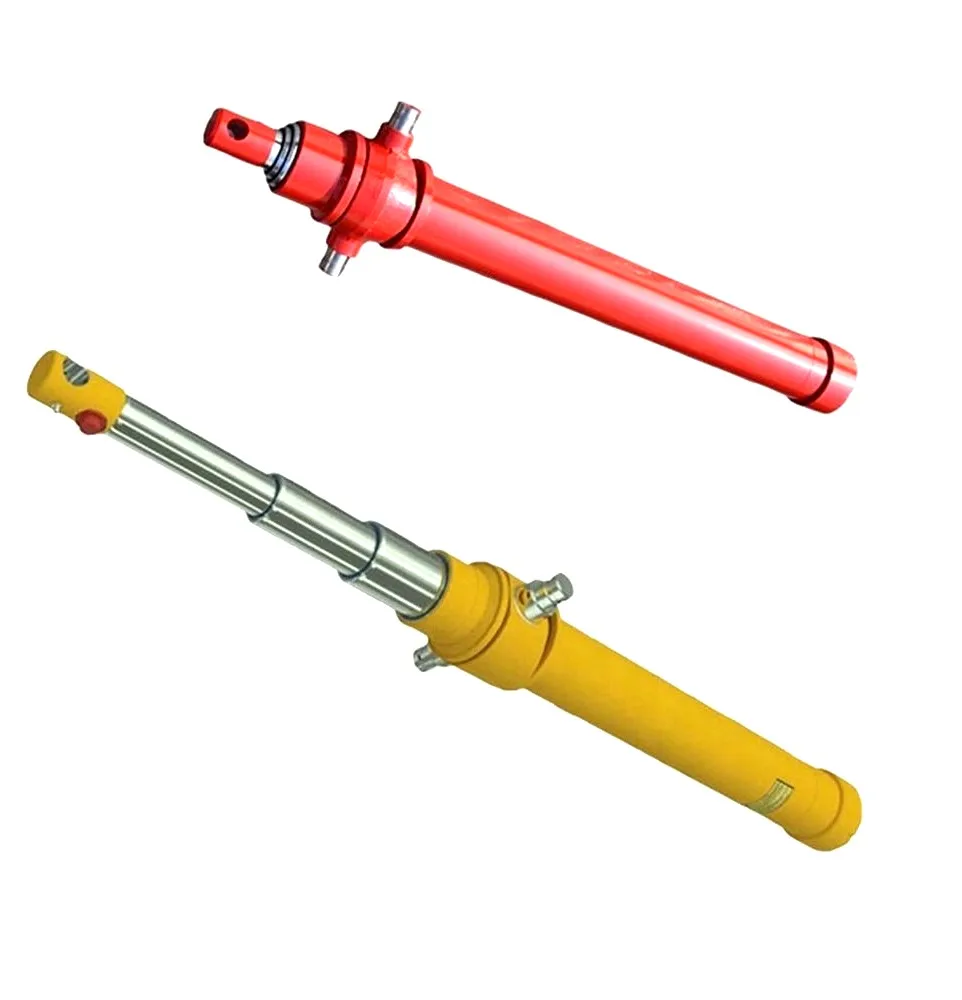
Cuandocilindros hidráulicosfallan, los técnicos de campo miran instintivamente dentro del cañón y verifican los sellos del pistón, el cromo de la varilla y los anillos limpiadores. Sin embargo, en maquinaria móvil de servicio severo como excavadoras, palas mineras, empacadoras de basura y cargadoras de ruedas articuladas, hasta el 40% de los reemplazos de cilindros no programados son causados por fallas mecánicas catastróficas en los puntos de pivote de montaje: el ojo de la varilla, la horquilla de la base o los orificios del pasador del muñón.
Un pasador de pivote congelado, irritado u ovalado bloquea las juntas de articulación, induce fuertes momentos de flexión lateral a través del vástago del pistón y acelera las fugas del casquillo del cabezal. Esta guía de ingeniería detalla la mecánica fundamental del desgaste de los ojos de los pasadores, diagnósticos forenses para distinguir el desgaste de la corrosión por fricción y puntos de referencia metalúrgicos para seleccionar bujes de servicio pesado y pasadores de aleación endurecida.
| Modo de falla | Causa raíz física | Firma visual/audible |
|---|---|---|
| Adhesivo irritante | Microsoldadura de metal a metal por pérdida de lubricación límite bajo presión de contacto extrema | Hendiduras longitudinales profundas en el pasador; chirridos agudos durante la articulación; alfiler incautado |
| Corrosión por fricción | Microoscilaciones (<100 um) que rompen la película protectora de óxido bajo fuertes vibraciones | Polvo fino de color marrón rojizo (cacao) o lodo negro que sale del ojo de un alfiler; pisos de contacto picados |
| Ovalización del orificio (alargamiento del ojo) | Cargas de choque pulsantes máximas que superan el límite elástico del acero base durante millones de ciclos | El diámetro del orificio del ojo se deforma >0,5 mm; Ruido mecánico excesivo al dar marcha atrás |
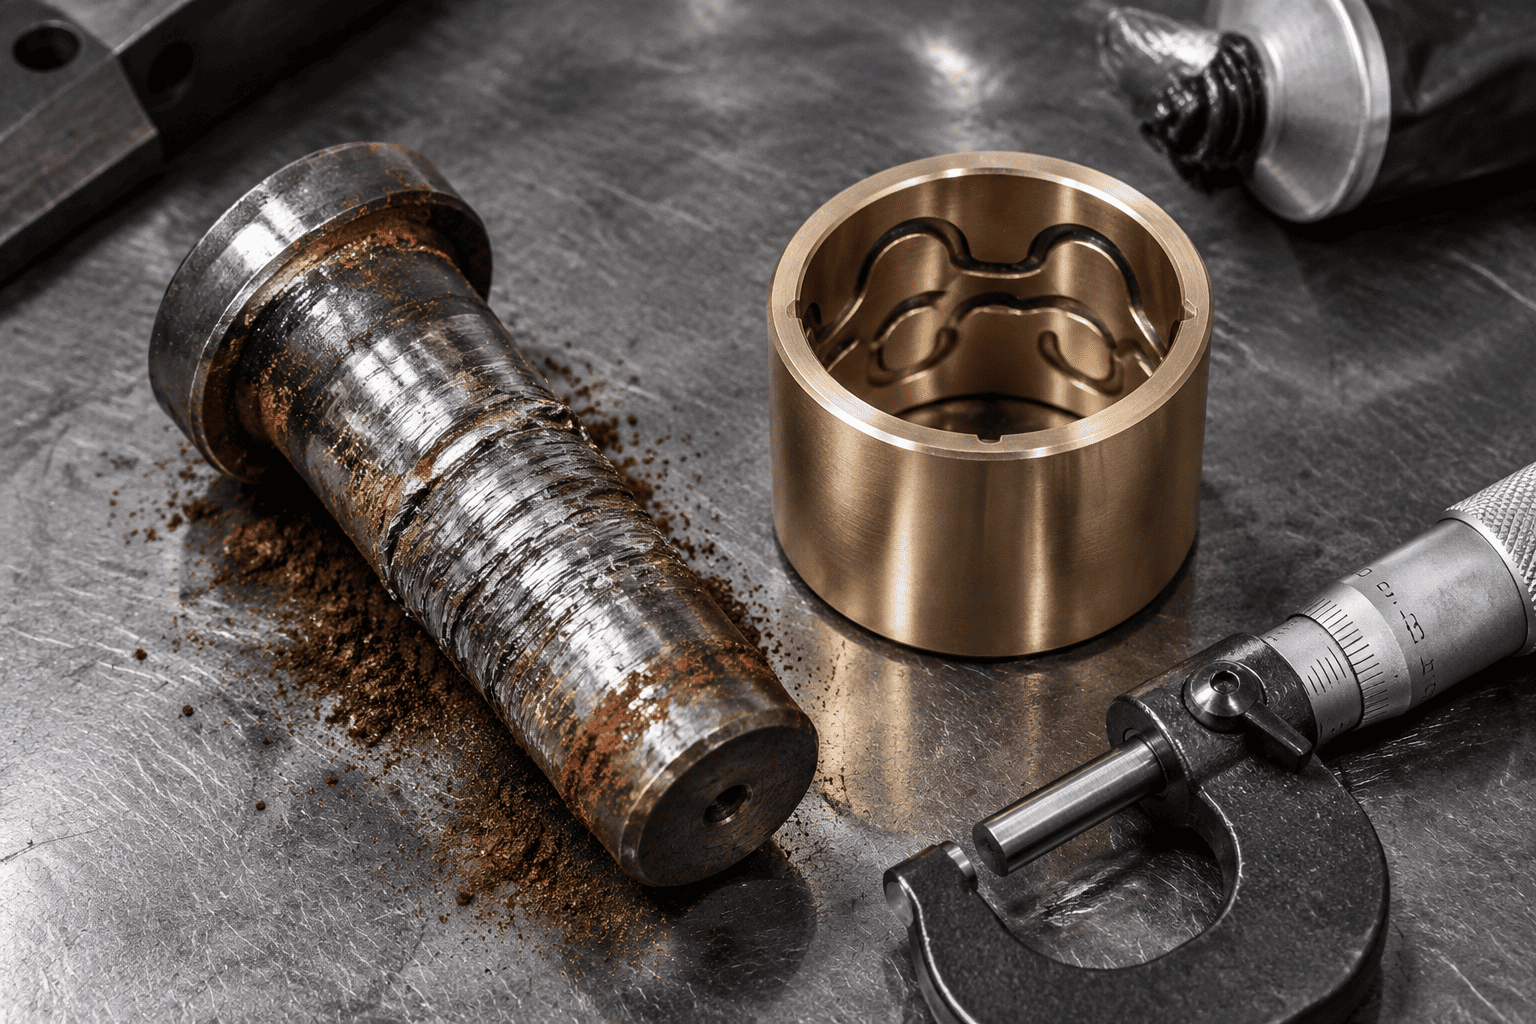
Cuando un cucharón de excavadoracilindro hidráulicorompe arcilla o roca densa, las presiones de contacto a través del pasador y el buje superan fácilmente los 80 a 100 MPa (11,600 a 14,500 psi). Si la película de grasa lubricante se rompe, las asperezas microscópicas de la superficie del pasador de acero y el ojo de la varilla de acero se tocan directamente. La fricción genera instantáneamente un calor localizado que supera los 800 °C, lo que provoca la formación de microsoldaduras que arrancan trozos de metal base. En cuestión de horas, el pasador se atasca dentro de la horquilla.
En equipos vibratorios de alta frecuencia, como cabezales de carretera y martillos hidráulicos, el pasador de pivote sufre pequeños micromovimientos angulares (menos de 50 micrones) bajo carga continua. Este microfrotamiento elimina la grasa y pulveriza las partículas microscópicas de acero. A medida que estas partículas de acero recién cortadas se oxidan en el aire, forman óxido de hierro duro (Fe₂O₃), creando un colorete pulidor rojo abrasivo que muele el ojo del alfiler hasta sobredimensionarlo.
En anillos de varilla forjados de una sola pieza y placas base soldadas, el martilleo direccional continuo hace que el orificio redondo del pasador ceda permanentemente formando una elipse alargada. Una vez que el espacio libre supera los 0,8 mm (0,030"), las cargas de impacto dinámicas se amplifican exponencialmente y eventualmente inician grietas por fatiga circular en las esquinas del ojo donde se concentran las tensiones a las 3 y 9 horas.
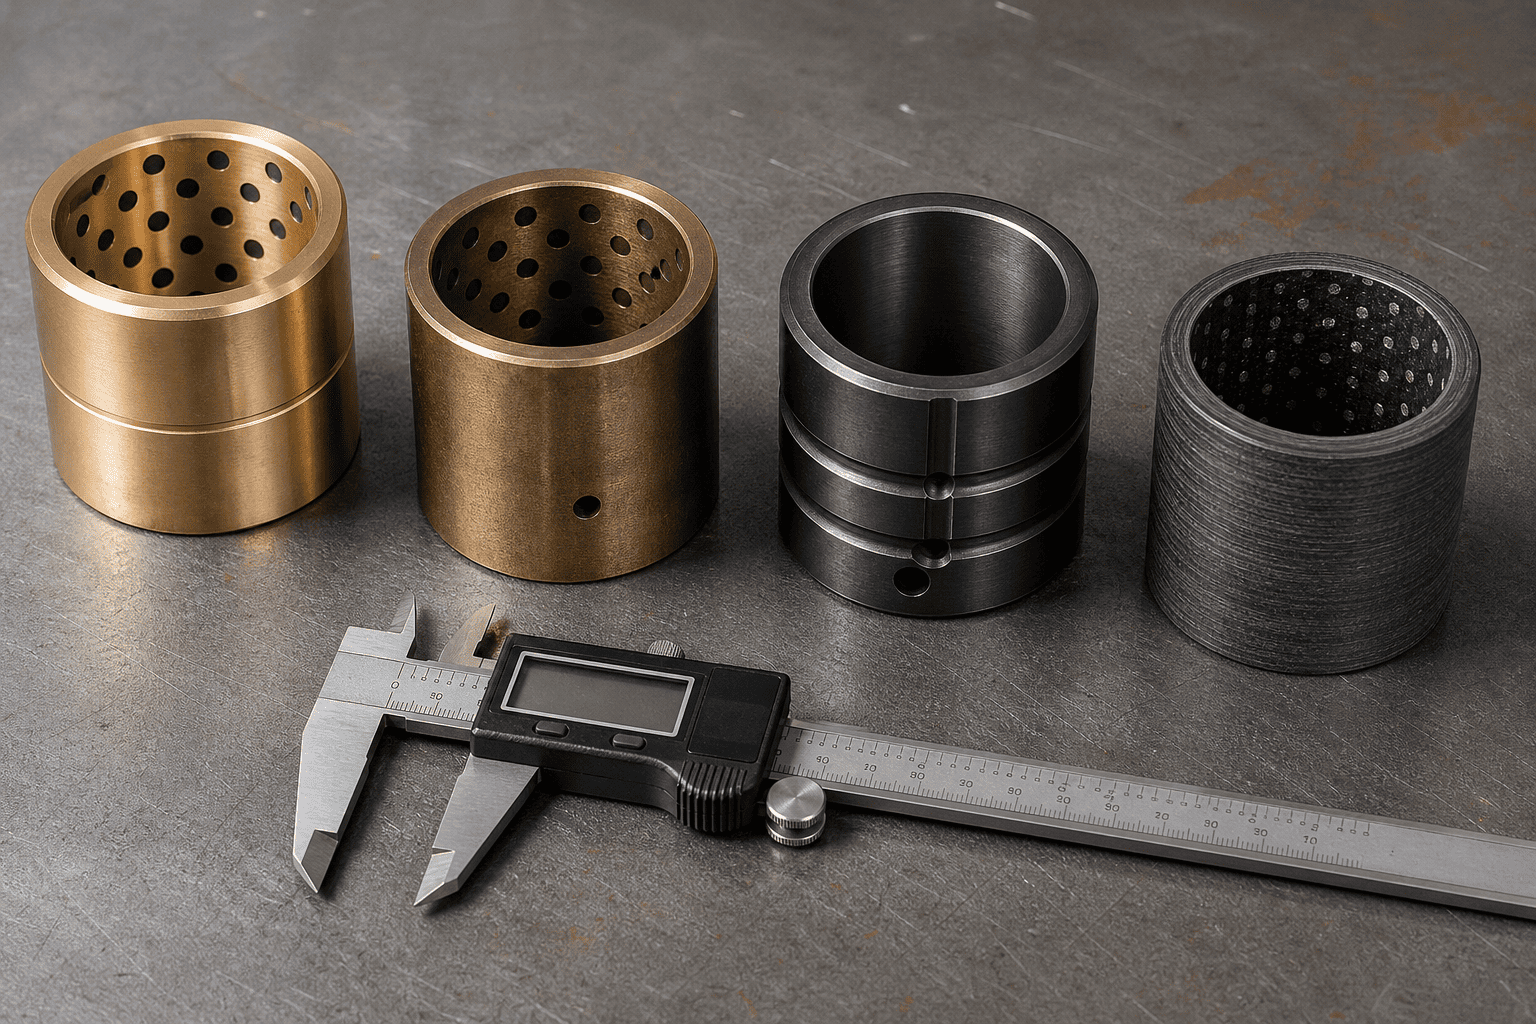
Elegir la arquitectura de buje correcta es la diferencia entre 1000 y 10 000 horas de vida útil del pivote sin problemas:
| Grado del material del buje | Carga dinámica máxima | Necesidad de lubricación | Mejor escena operativa |
|---|---|---|---|
| Bronce con alto contenido de plomo (SAE 660 / C93200) | 35 – 45 MPa (moderado) | Se requiere engrase diario | Industria ligera y agricultura en general. |
| Bronce al manganeso (C86300 de alta resistencia) | 70 – 90 MPa (trabajo pesado) | Se requiere engrase periódico | Varillaje de cucharón para minería y movimiento de tierras severo |
| Acero cementado (8620 carburizado 60HRC) | 120 – 150 MPa (choque extremo) | Engrase + Molibdeno Alta Presión | Empacadores de basura, mandíbulas de corte, trituradoras pesadas |
| Compuesto de fibra enrollada de PTFE (Duralon) | 100 – 140 MPa (cero engrase) | Autolubricante 100% LIBRE DE GRASA | Pivotes submarinos, aptos para uso alimentario e inaccesibles |
Nunca instale un pasador comercial de acero al carbono 1045 sin endurecer en una horquilla de cilindro pesado. El estándar 1045 tiene una dureza superficial de sólo 18 a 22 HRC; se deformará y desgastará en unas semanas contra un buje de bronce de manganeso o de acero endurecido.
Material del núcleo base: acero de aleación de cromo-molibdeno 4140 o acero de aleación de níquel-cromo 8620, templado y revenido para brindar dureza al núcleo (28–32 HRC) para absorber impactos de flexión extremos sin romperse.
Endurecimiento superficial: endurecido por inducción o cementado profundo de 58 a 62 HRC a una profundidad mínima de 1,5 mm (0,060").
Acabado de la superficie: rectificado con precisión y pulido a Ra ≤ 0,2 μm (8 micropulgadas). . En entornos marinos corrosivos, sal para deshielo o fertilizantes químicos, especifique un revestimiento de cromo duro de 25 micras o una capa superior de nitruración líquida QPQ sobre la carcasa endurecida.
¿Experimenta rozaduras persistentes en los pasadores, ruidos metálicos en las juntas de pivote o grietas en las orejas de las horquillas en toda su flota de equipos?
Póngase en contacto con el grupo de ingeniería especializado de HCIC. Fabricamos cilindros personalizados de servicio pesado equipados con bronce de manganeso, aleación cementada o bujes compuestos autolubricantes, combinados con pasadores certificados endurecidos por inducción 58–62 HRC diseñados para una confiabilidad sin tiempo de inactividad.