
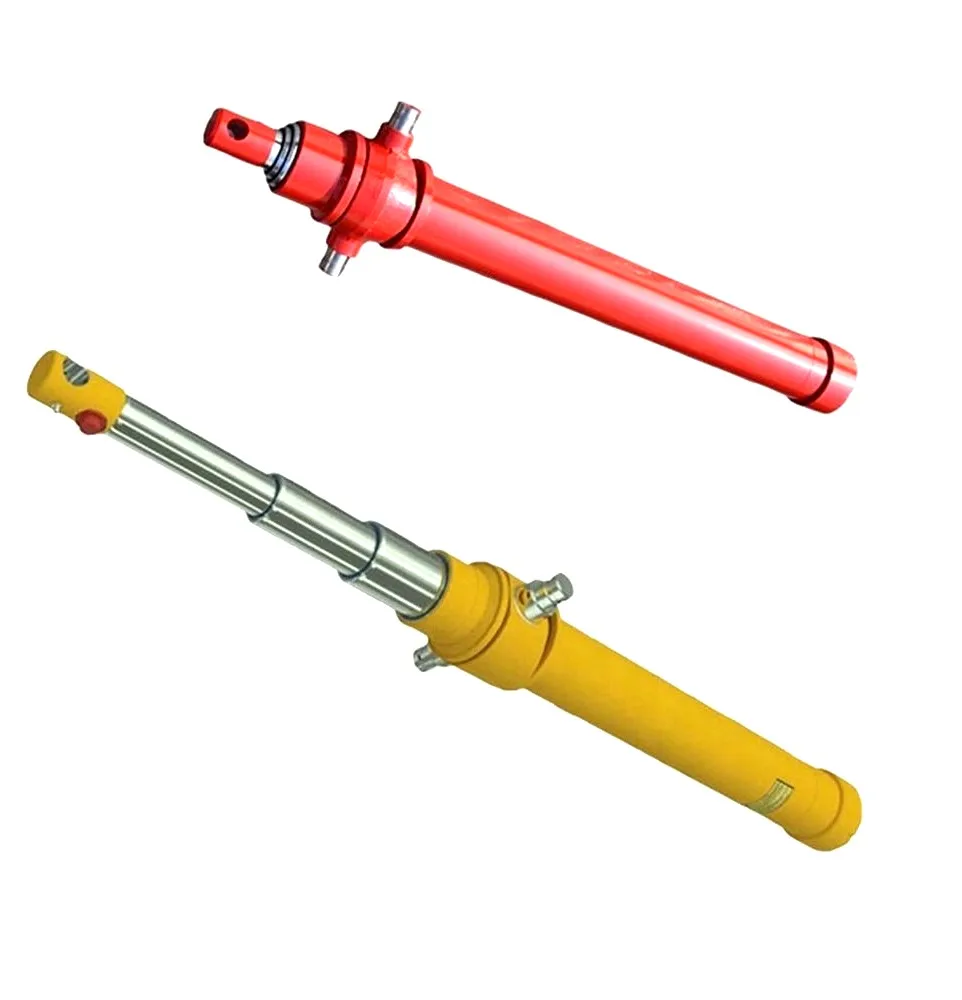
Cuando los técnicos de campo sospechan una falla en el sello interno del pistón, la prueba de taller estándar es hacer que el cilindro llegue al fondo en su carrera completa, presurizar el puerto e inspeccionar el puerto opuesto para detectar pérdidas de aceite. En cilindros con balón, esta prueba produce consistentemente resultados falsos negativos:
| Posición | Distancia | Medición del diámetro interior | Nota |
|---|---|---|---|
| Tapa base | 0 milímetros | 100,02 milímetros | Especificaciones nominales |
| A mitad de carrera | 500 milímetros | 100,48 milímetros | +0.46 mm Zona de Oleaje |
| Glándula de la cabeza | 1000 milímetros | 100,03 milímetros | Especificaciones nominales |
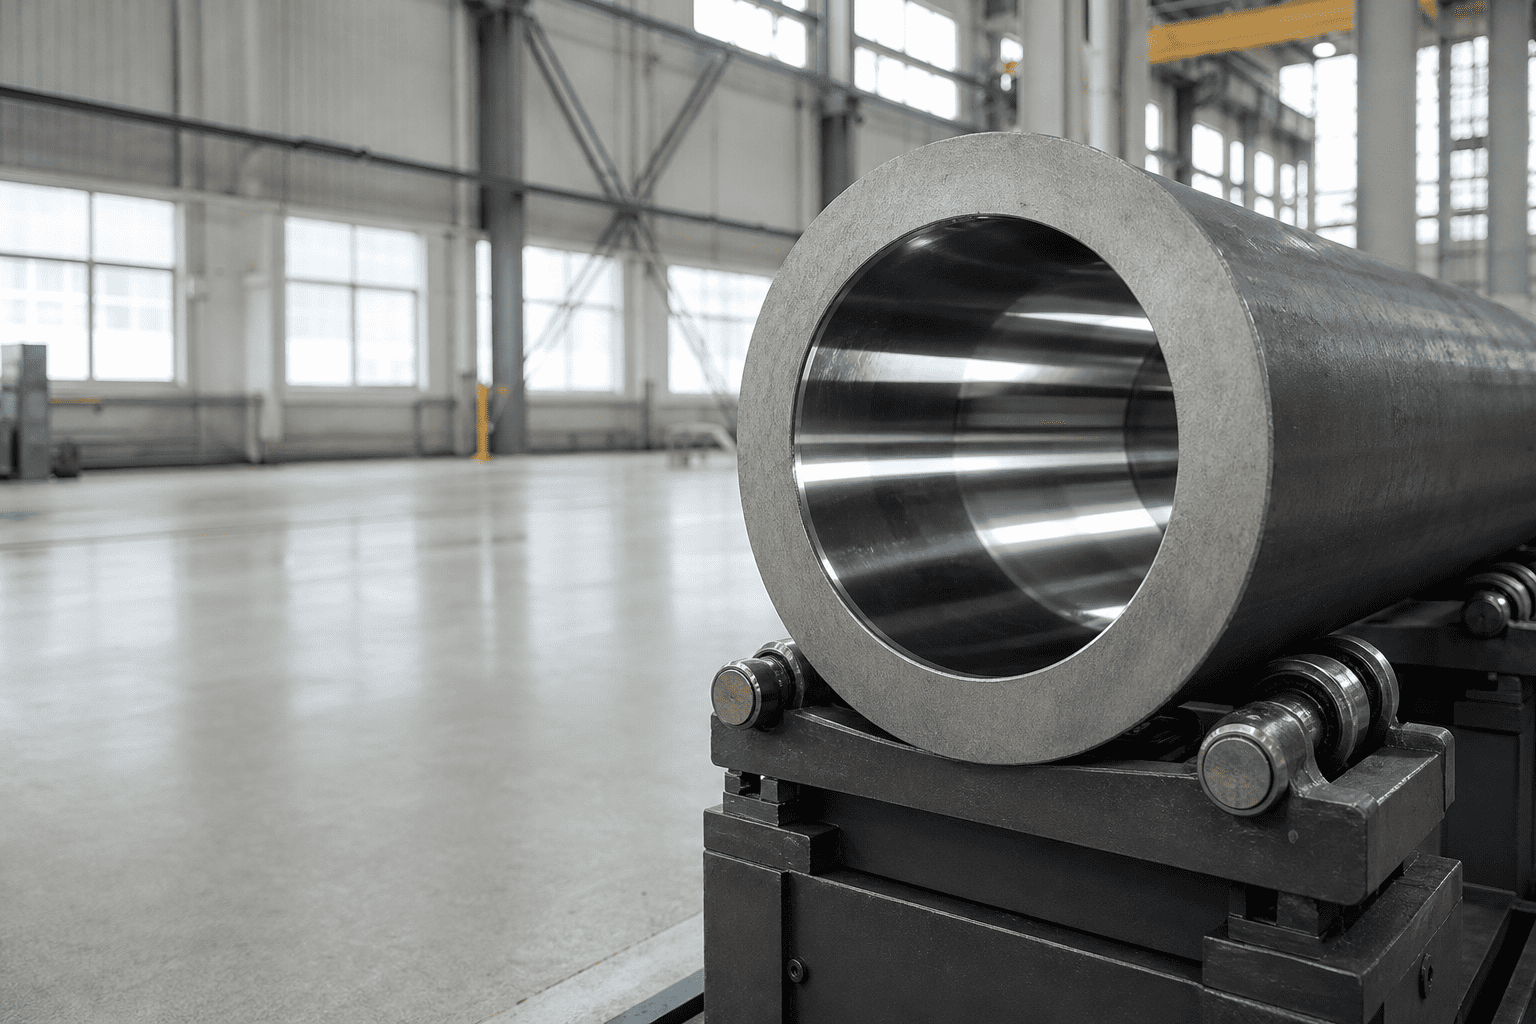
porque elcilindro hidráulicoEl cañón está estructuralmente reforzado en ambos extremos por la pesada base de acero forjado y el casquillo roscado de la cabeza, el aro permanente que produce concentrados casi exclusivamente en la sección central sin soporte del cañón.
1. Picos de impacto cinético inercial:Un cucharón de excavadora que golpea granito a máxima velocidad provoca un pico de presión de desaceleración instantánea que supera los límites de grieta de la válvula de alivio principal del sistema antes de que el asiento de la válvula pueda abrirse físicamente.
2. Ondas de choque de descompresión:En prensas hidráulicas y cilindros de compactación de alto tonelaje, el cambio rápido de la válvula desencadena ondas acústicas de descompresión del fluido que golpean el diámetro interno del tubo.
3. Metalurgia de tubos de calidad inferior:Utilizando tubos de acero al carbono estirados en frío comerciales estándar con un límite elástico bajo (menos de 350 MPa) en lugar de acero de aleación de alta resistencia (límite elástico superior a 520 MPa).
4. Tolerancia excesiva para el bruñido de tubos: El bruñido excesivo de un tubo de cilindro ya desgastado para eliminar marcas profundas reduce el espesor restante de la pared del tubo por debajo de los márgenes mínimos de seguridad de ingeniería.
Para diagnosticar de manera concluyente el abombamiento del barril durante los desmontajes del taller, los mecánicos deben mapear la geometría del orificio interno a lo largo de múltiples intervalos de carrera en lugar de medir solo los extremos del tubo de fácil acceso:
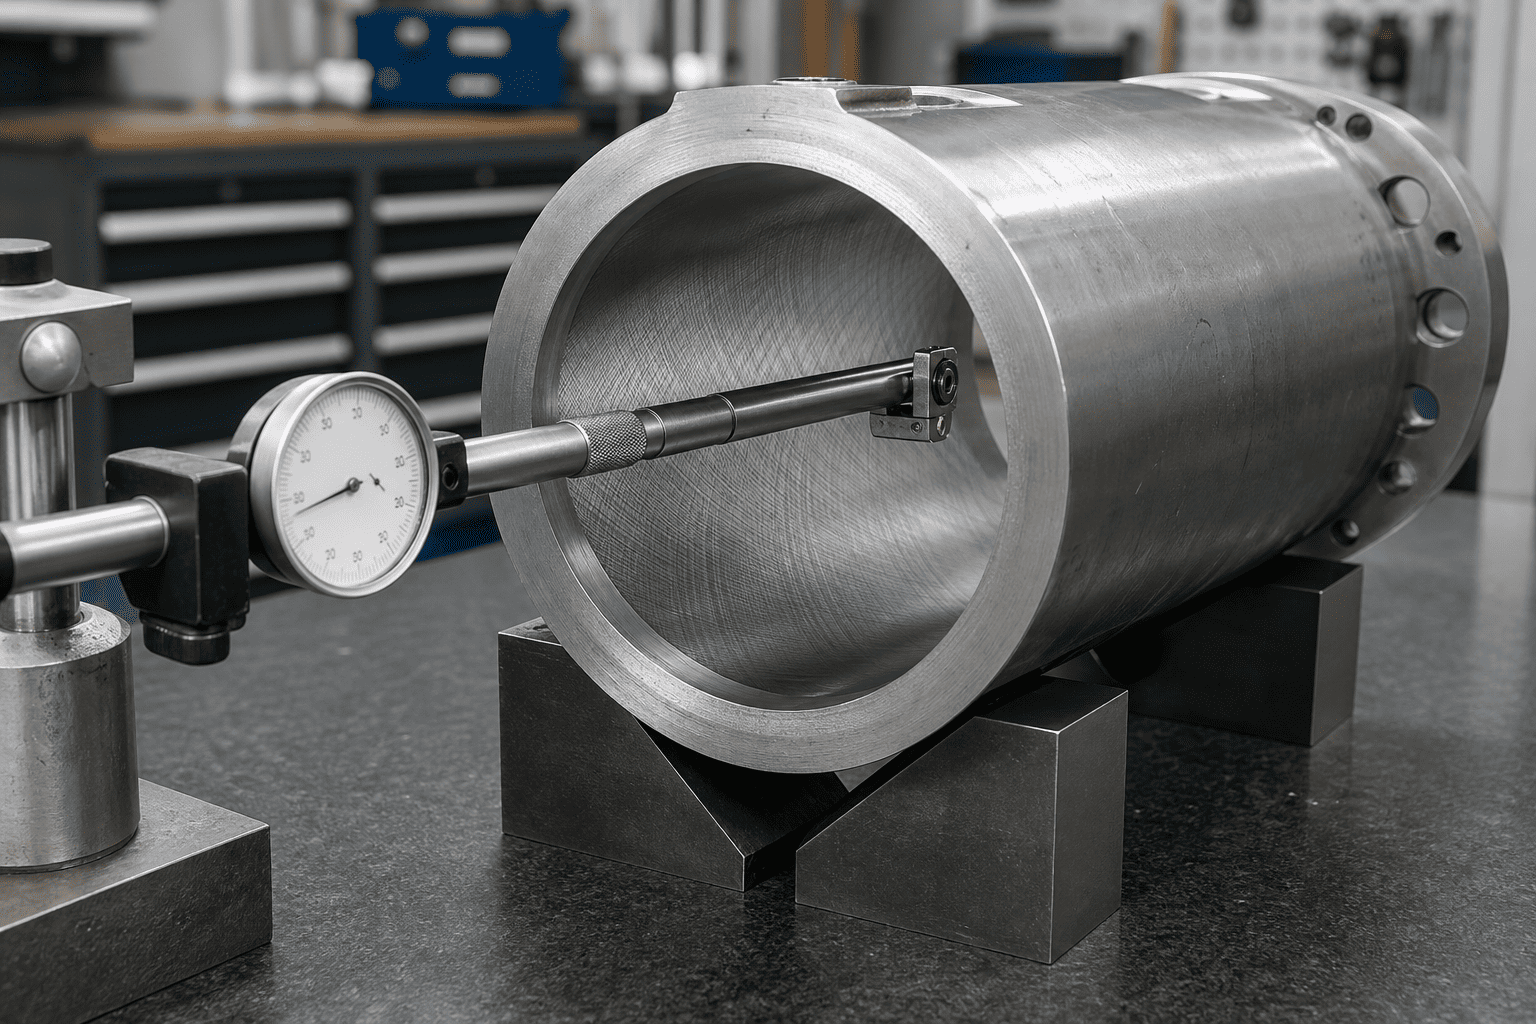
| Posición | Distancia | Medición del diámetro interior | Nota |
|---|---|---|---|
| Tapa base | 0 milímetros | 100,02 milímetros | Especificaciones nominales |
| A mitad de carrera | 500 milímetros | 100,48 milímetros | +0.46 mm Zona de Oleaje |
| Glándula de la cabeza | 1000 milímetros | 100,03 milímetros | Especificaciones nominales |
Para evitar que el cilindro se hinche en circuitos hidráulicos de alto impacto, es necesario actualizar los tubos DOM de carbono estándar a aceros de aleación sin costura de alta resistencia:
| Grado de tubería | Clasificación de materiales | Límite elástico mínimo | Resistencia a los picos de impacto |
|---|---|---|---|
| AISI 1020 / 1026 | Carbón estirado en frío estándar | 290 – 340MPa | Pobre (propenso a aumentar bajo picos de 4000 psi) |
| St52-3 / E355 | Acero estructural microaleado | 450 – 520 MPa | Moderado (punto de referencia industrial móvil estándar) |
| 27SiMn/30CrMo | Acero de aleación templado y revenido | 620 – 780MPa | Superior (resiste impactos mineros dinámicos de más de 8000 psi) |
| 4140 Cromo-Molibdeno | Acero de aleación de alta dureza | 850 – 950 MPa | Extreme Duty (accesorios de demolición y prensas de forja) |
Además de la selección de aleaciones de alto rendimiento, las pautas de ingeniería para trabajos pesados requieren especificar relaciones de paredes pesadas donde el diámetro exterior del tubo sea al menos de 1,25 a 1,35 veces el diámetro nominal del orificio en equipos móviles de alto impacto.
¿Está lidiando con una pérdida inexplicable de fuerza de arranque a mitad de carrera o hinchazón del cañón en equipos de servicio severo?
Consulte con el equipo de ingeniería de diseño hidráulico especializado de HCIC. Suministramos conjuntos de cilindros de aleación de alto rendimiento y paredes pesadas diseñados con tubos sin costura 27SiMn/4140 certificados, orificios pulidos y pulidos con precisión y verificación CAD integral para maquinaria móvil e industrial de servicio severo en todo el mundo.