A medida que los fabricantes de equipos comerciales pasan de los motores de combustión interna a los vehículos eléctricos de batería (BEV) de 48 V, 96 V y 350 V, los ingenieros de sistemas de propulsión se enfrentan a un cuello de botella inesperado: la resistencia de los fluidos parásitos.
En una excavadora o cargadora de ruedas diésel tradicional, un motor diésel de alto par supera fácilmente la fricción interna del sello del cilindro. Los operadores rara vez notan la resistencia mecánica causada por los sellos elastoméricos agresivos y altamente precargados que se aprietan contra los cilindros de acero pulidos estándar.
Sin embargo, en una excavadora compacta alimentada por batería o un camión de basura eléctrico no se desperdician caballos de fuerza. Los sellos de cilindros industriales estándar consumen entre el 12 % y el 18 % de la energía total de la batería a bordo, simplemente superando la compresión del sello interno y la resistencia mecánica a la rotura.
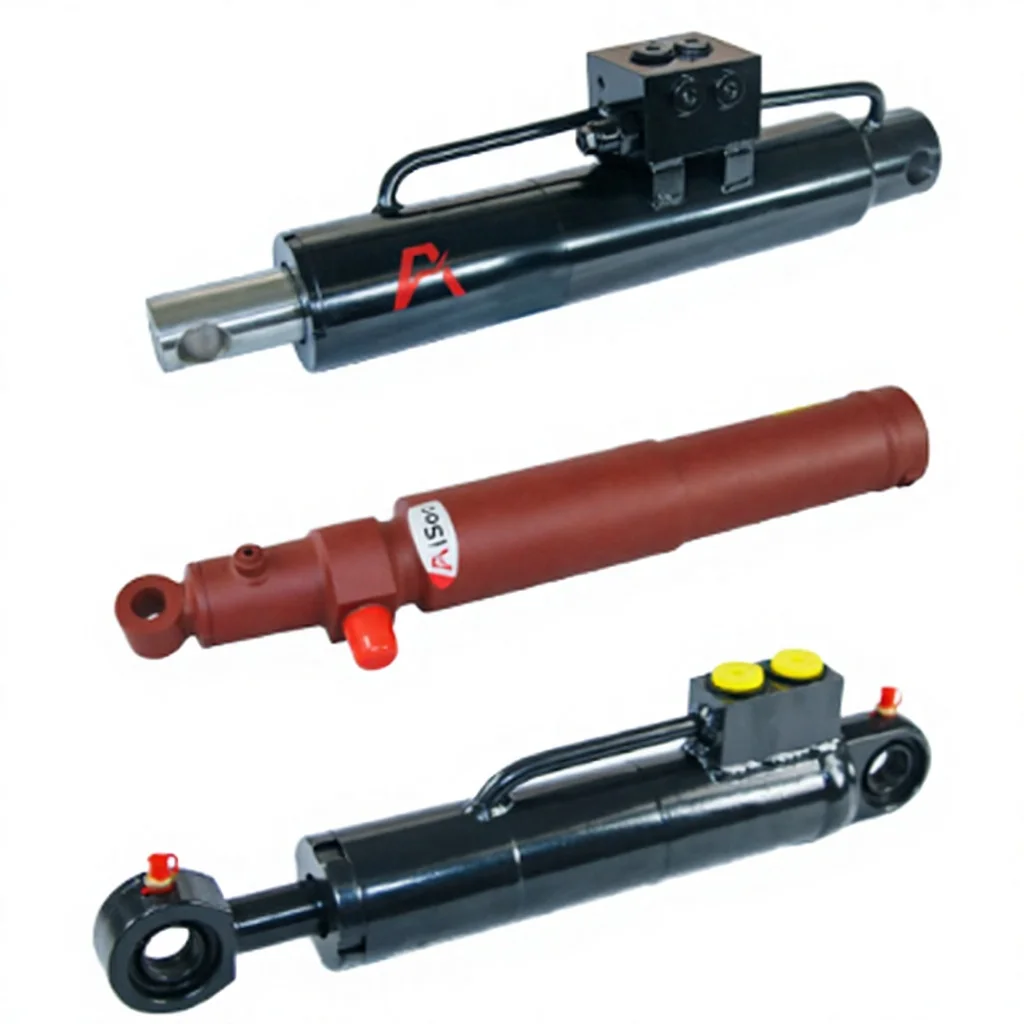
Este drenaje de energía ha acelerado la demanda de baja fricción en toda la industria.Cilindros hidráulicospara equipos de construcción eléctricos de batería y flotas de cero emisiones. Al reemplazar los antiguos casquillos de sellado de alta fricción con sellos hidrodinámicos microperfilados y tubos pulidos con rodillos submicrónicos, las máquinas eléctricas modernas ganan hasta 45 minutos de tiempo de trabajo adicional por carga de batería.
| Parámetro de ingeniería | Cilindro diésel estándar | Cilindro de baja fricción BEV |
|---|---|---|
| Fricción de ruptura interna | 8,0 a 14,5 bares | 1,2 a 2,8 bares |
| Acabado de la superficie del orificio interior del tubo | Ra 0,4 a 0,8 µm | Ra 0,1 a 0,2 µm (SRB) |
| Umbral de deslizamiento de baja velocidad | Por debajo de 15 mm/s | Por debajo de 1,0 mm/seg |
| Perfil de sello de varilla primaria | Copa en U pesada y precargada | Paso en tándem de baja fricción |
| Relación de pérdida de energía parásita | 12% - 18% de la potencia de la bomba | 3% - 5% de la potencia de la bomba |
| Compatibilidad de fluidos | Aceite mineral estándar | Bio-HEES sintético y AW46 |
| Rango de temperatura de funcionamiento | -20°C a +80°C | -40°C a +100°C |
Cada vez que el inversor de una bomba eléctrica sube para mover un brazo hidráulico, debe superar la "fricción de ruptura": la fuerza de adherencia estática entre el sello del vástago y el vástago del pistón cromado. En los cilindros convencionales, este pico de presión inicial fuerza al motor eléctrico a alcanzar un consumo máximo de amperaje incluso antes de que comience el movimiento mecánico. Durante un turno de 8 horas que implica miles de pequeños ciclos de excavación, estos micropicos provocan un agotamiento masivo de la batería.
Cuando un operador realiza una nivelación fina o un tendido de tuberías delicado a velocidades inferiores a 5 mm/s, los sellos de goma estándar agarran y liberan la varilla de metal de manera desigual, lo que provoca una oscilación entrecortada del brazo. Los cilindros hidráulicos de baja fricción para equipos de construcción eléctricos de batería y flotas de cero emisiones incorporan anillos deslizantes autolubricantes de bronce PTFE o poliuretano modificado con depósitos de aceite hidrodinámicos microscópicos, lo que garantiza un movimiento continuo y sin vibraciones incluso a velocidades ultrabajas de 0,5 mm/seg.
[Pulido SRB microhidrodinámico] → La superficie Ra 0,1-0,2 µm retiene la película de microaceite
↓
[ Glándulas en tándem de baja ruptura ] → Los sellos escalonados compuestos de PTFE reducen la fricción en un 70 %
↓
[Bloques de válvulas de regeneración integradas] → Recupera el aceite de retorno para reducir el consumo del inversor
Reducir la fricción no significa crear una superficie de espejo ultraseca; requiere retención microscópica de aceite. HCIC utiliza pulido avanzado y pulido con rodillo para lograr una rugosidad de la superficie interior de Ra0,1–0,2 µmcon una estructura de meseta cruzada. Esta meseta contiene una capa límite de fluido microscópica que evita el roce seco del metal con el sello durante los arranques eléctricos en las mañanas frías.
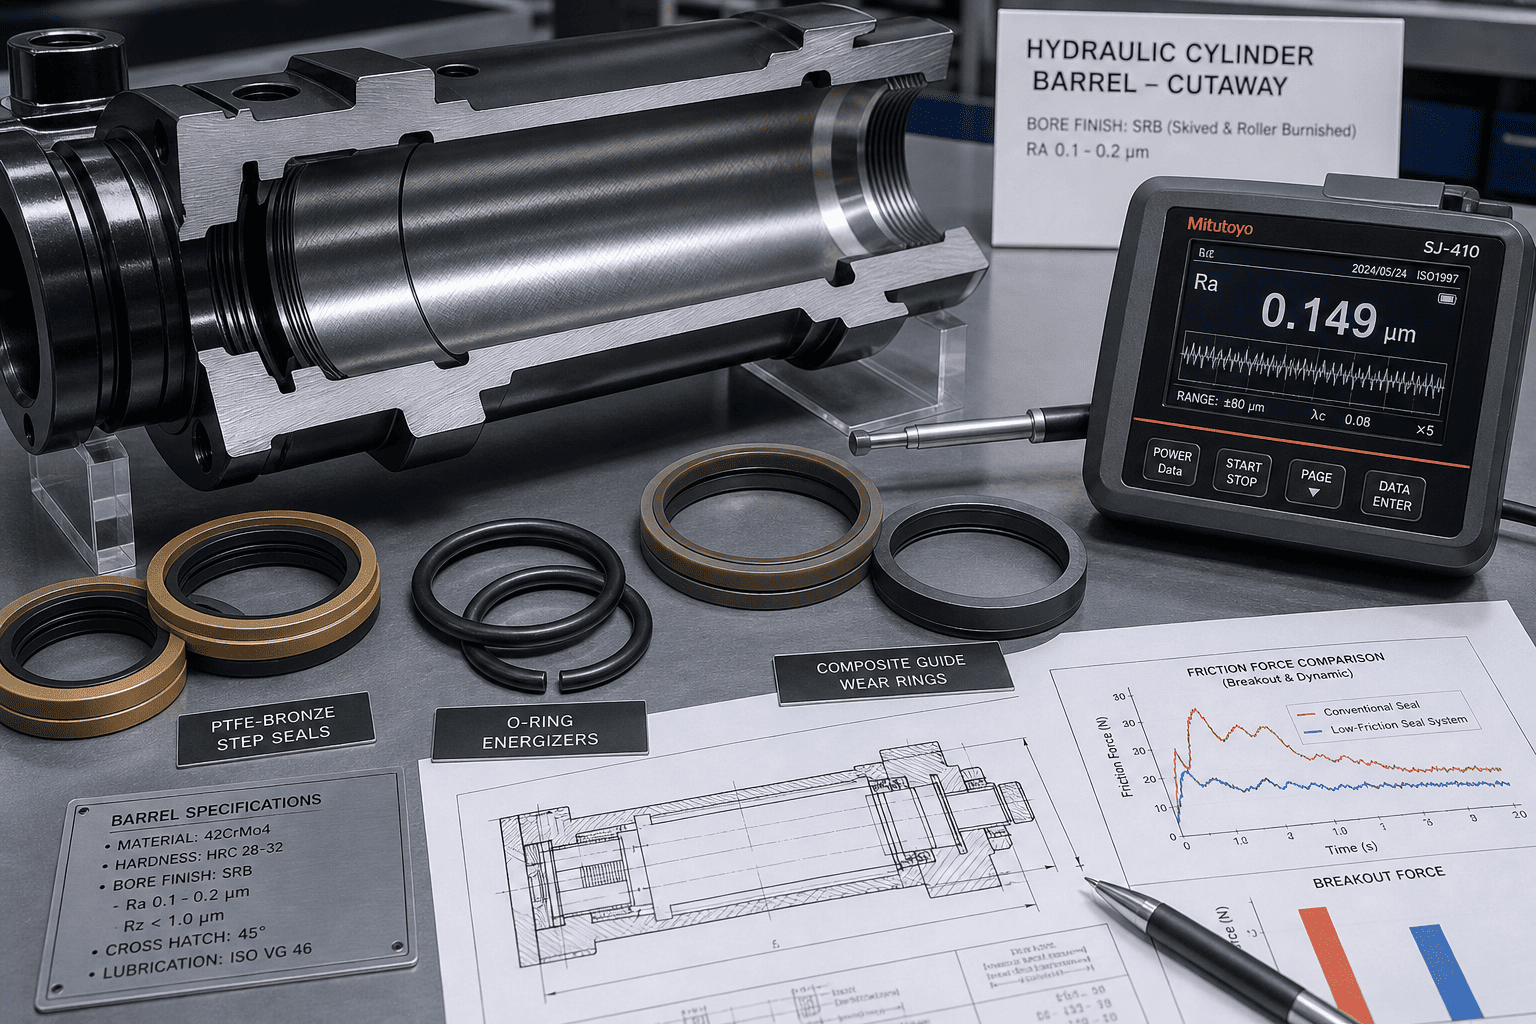
En lugar de depender de una única copa en U de poliuretano bien apretada, los diseños de baja fricción utilizan un paquete de sellado en tándem. El sello primario presenta un perfil escalonado dinámico energizado por una junta tórica con interferencia radial reducida, lo que reduce la fricción en más del 70 % y mantiene una contención de fluido sin fugas hasta 250 bar.
Para conservar aún más los kilovatios-hora eléctricos, los cilindros de baja fricción pueden equiparse con válvulas regenerativas de descenso del brazo integradas. Durante el descenso sin motor, la gravedad fuerza el fluido desde el lado del pistón directamente hacia el lado del vástago sin circular a través de la válvula de control direccional principal, lo que reduce la carga del motor eléctrico a casi cero durante las carreras de retorno.
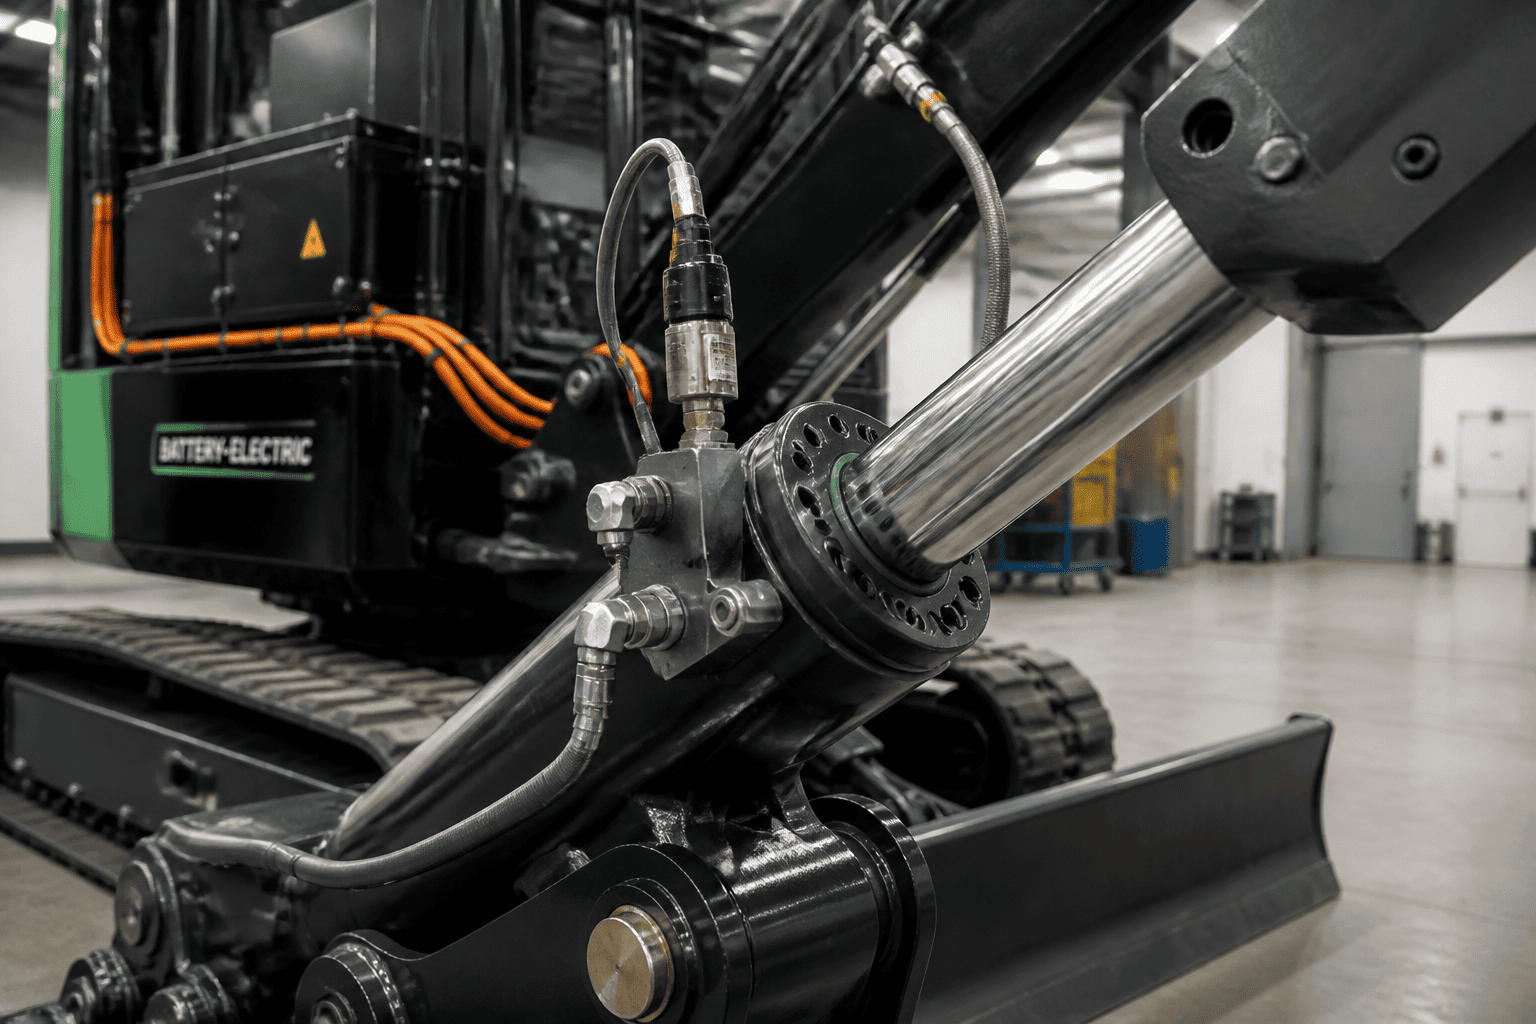
Si está actualizando un equipo existente o solucionando problemas de duración deficiente de la batería en una máquina eléctrica, siga esta prueba de taller:
1. Desconecte el enlace mecánico externo:Suelte el ojo de la varilla para que el cilindro se mueva completamente sin carga.A medida que las regulaciones globales sobre emisiones se endurecen en las zonas de construcción urbana, los cilindros hidráulicos de baja fricción para equipos de construcción eléctricos de batería y flotas de cero emisiones se están convirtiendo en especificaciones estándar para cargadores compactos, miniexcavadoras y contenedores de basura eléctricos.
HCIC colabora directamente con instaladores de equipos BEV e ingenieros de energía de fluidos para configurar cilindros personalizados de baja fricción adaptados a buses de voltaje y ciclos de trabajo específicos. Proporcionamos longitudes de carrera personalizadas, sensores de retroalimentación de posición integrados (LVDT/efecto Hall) y modelos CAD en 3D para revisiones inmediatas del empaque del tren motriz.
Para evaluar prototipos de cilindros de baja fricción para su línea de máquinas de cero emisiones, comuníquese con HCIC: