La contaminación hidráulica a menudo se discute después de que una válvula se atasca, una bomba se vuelve ruidosa o un cilindro comienza a moverse de manera desigual. Para entonces, el líquido ya no es sólo un detalle de mantenimiento. Se ha convertido en evidencia de que el sistema no fue controlado en una etapa anterior.
Para los equipos OEM, la limpieza comienza antes de la puesta en servicio. El aceite nuevo puede requerir filtración antes de su uso. Las mangueras, accesorios, tanques y componentes mecanizados pueden introducir partículas. Un respiradero, una cubierta de acceso o un puerto abierto pueden permitir la entrada de contaminación durante el servicio. El desgaste dentro del sistema puede crear más partículas y hacerlas circular a través de espacios sensibles.
Para un equipo OEM, la limpieza es más útil cuando se trata como un requisito de diseño y aceptación, no como una instrucción general para "mantener el aceite limpio". Una especificación útil identifica el método de notificación, el punto de muestreo, la parte responsable y la acción a tomar cuando el resultado está fuera del límite acordado.
Este artículo explica la lógica de la ingeniería sin asignar un objetivo de limpieza universal. El objetivo correcto depende del componente más sensible a la contaminación, el circuito hidráulico, el fluido, el ciclo de trabajo y las instrucciones del fabricante del componente.
ISO 4406 informa la contaminación por partículas sólidas utilizando tres números de código. La guía de estándares de contaminación de Parker identifica las tres bandas de tamaño como partículas mayores a 4 μm(c), mayores a 6 μm(c) y mayores a 14 μm(c). El código se basa en la cantidad de partículas en un volumen definido de fluido, no en la apariencia visual del aceite.
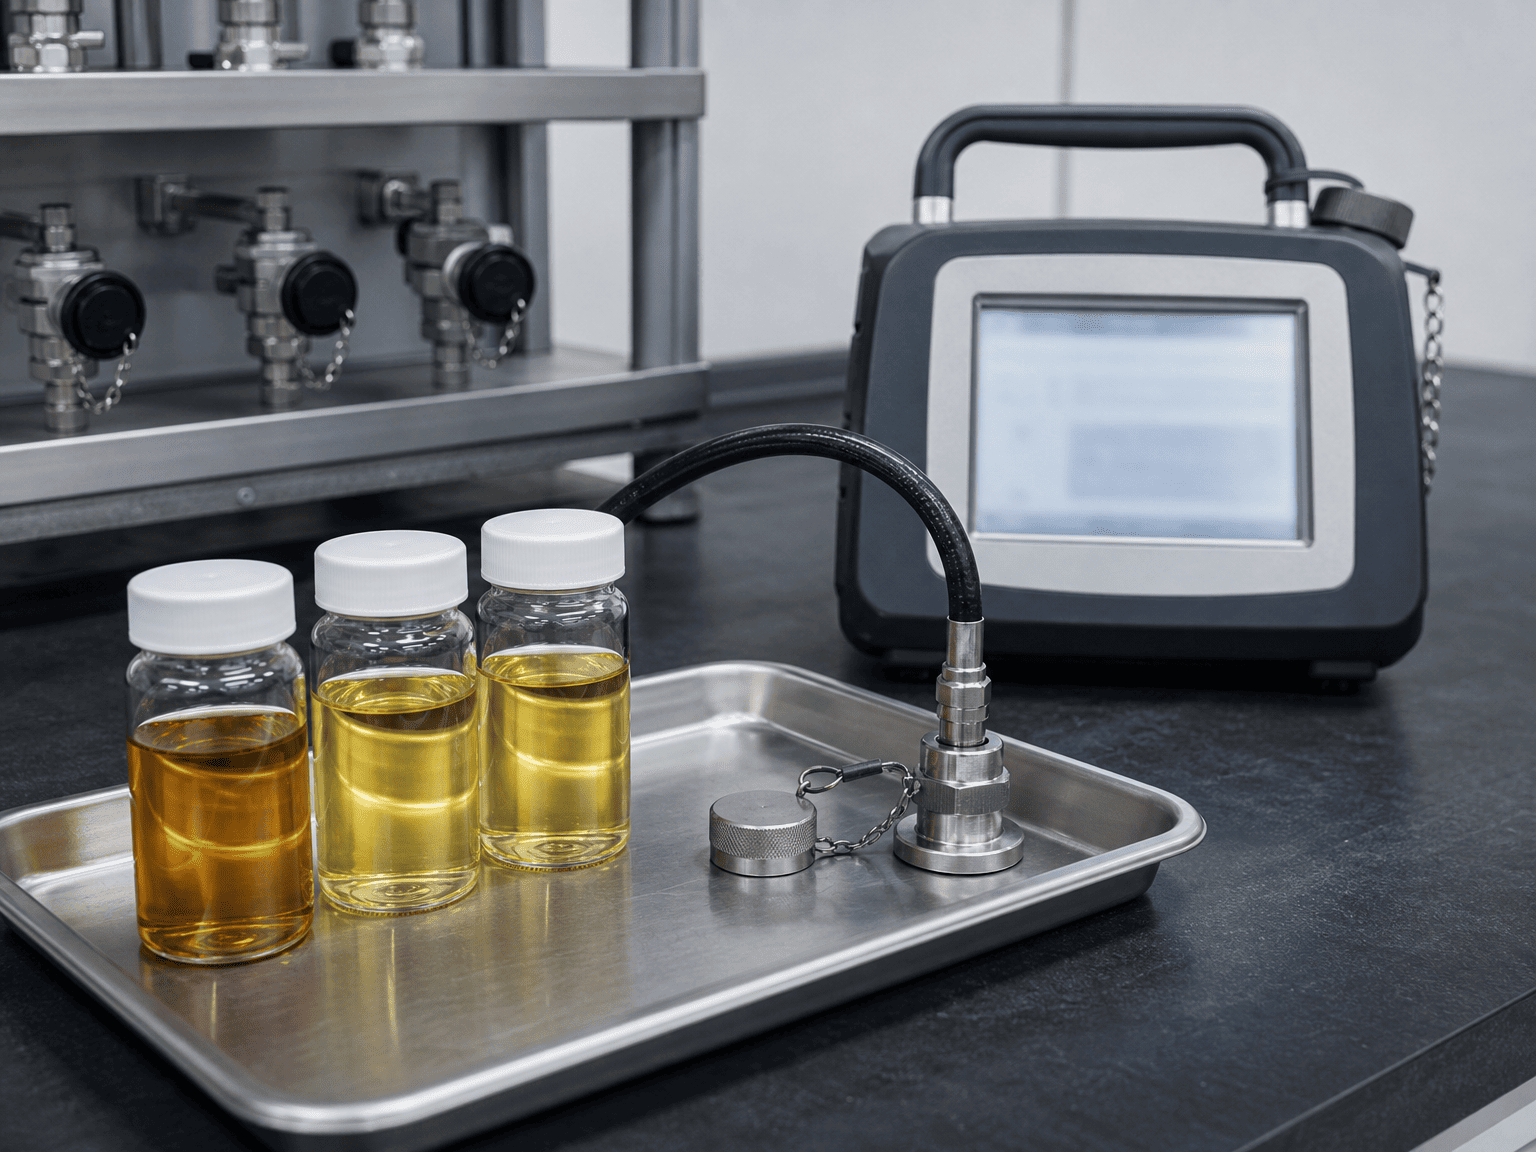
Esa distinción importa. El aceite puede verse claro y aún contener partículas relevantes para válvulas, bombas, guías y sellos. Por el contrario, un resultado del recuento de partículas no constituye un diagnóstico completo del sistema hidráulico. El resultado solo describe la muestra obtenida según el método y las condiciones de prueba indicados.
Los números de código son bandas de limpieza logarítmicas. Un cambio de un código no es un pequeño cambio lineal en la población de partículas. Por lo tanto, los compradores deben evitar tratar el 18/16/13 como una etiqueta decorativa o comparar dos informes sin verificar el método de prueba, la base de calibración, la ubicación de la muestra y la fecha.
Parker también muestra que los códigos de contaminación aceptables varían según el tipo de sistema y la sensibilidad de los componentes. A un circuito de baja presión con grandes espacios libres no se le pueden asignar las mismas expectativas de limpieza que a un sistema proporcional o servocontrolado de alto rendimiento. La especificación debe provenir del diseño del sistema y no de una tabla genérica de Internet.
Un tambor de entrega o un tanque a granel puede contener partículas de fabricación, transporte, equipo de transferencia o manipulación. “Aceite nuevo” describe su estatus comercial; no demuestra automáticamente que cumple con el nivel de limpieza requerido por la máquina.
El procedimiento de recepción debe identificar el grado del fluido, el lote del proveedor, las condiciones de almacenamiento y el método de filtración utilizado antes del llenado. Si un objetivo de limpieza es parte de las especificaciones de compra, el resultado debe vincularse a una muestra y a un método de prueba documentado.
Cortar, roscar, abocardar, soldar, esmerilar y mecanizar pueden dejar virutas, rebabas, incrustaciones o polvo cerca de las conexiones hidráulicas. Una manguera puede verse limpia desde el exterior aunque lleve partículas de su proceso de fabricación o corte. Las tapas y tapones también pueden convertirse en fuentes de contaminación cuando se almacenan en un banco sucio y luego se instalan.
Limpiar no es lo mismo que limpiar el exterior de una pieza. Se debe considerar el interior de mangueras, colectores, tuberías y accesorios antes de cerrar el circuito.
Cada depósito respira a medida que cambian el nivel del líquido y la temperatura. Una mala disposición del respiradero puede permitir la entrada de polvo o humedad en el aire. Los cuellos de llenado abiertos, las tapas faltantes y las cubiertas de acceso sucias crean riesgos similares durante el mantenimiento.
El diseño debe hacer que el servicio de rutina sea limpio y controlado. Los respiraderos con filtro, los puntos de llenado protegidos y las cubiertas de acceso selladas no son mejoras cosméticas; son parte del límite de control de la contaminación.
El desgaste, la cavitación, las superficies dañadas, la degradación de las mangueras y el deterioro de los componentes pueden crear partículas después de la puesta en servicio. Un filtro puede eliminar parte de este material, pero la filtración no puede reemplazar el diagnóstico. Un aumento repentino en el recuento de partículas debería provocar una revisión de la fuente, no sólo un cambio de filtro.
Una prueba precisa sobre una muestra deficiente sigue siendo una mala base para tomar una decisión. El muestreo debe planificarse alrededor de un lugar que represente la condición del fluido que se está evaluando.
Para una prueba de aceptación OEM, defina lo siguiente antes de llenar la máquina:
- Punto de muestreo y si está aguas arriba o aguas abajo de la filtración.
- Temperatura del fluido y estado de funcionamiento durante el muestreo.
- Procedimiento de lavado requerido para la conexión de muestreo.
- Requisitos de limpieza de botella, manguera y accesorios.
- Patrón de prueba, base de calibración y método de laboratorio o instrumento.
- Número de muestras y requisito de repetibilidad.
- Persona responsable de registrar el resultado y aprobar la liberación.
Es posible que una muestra tomada de un rincón tranquilo del tanque no represente el fluido que se mueve a través de una válvula. Una muestra tomada inmediatamente después de alterar el sistema también puede mostrar una condición temporal. El punto de muestreo, el momento y el estado de la máquina deben registrarse con el resultado.
Para una investigación de servicio o de cilindro de reemplazo, la muestra debe vincularse al evento que se está estudiando. Registre las horas de la máquina, el mantenimiento reciente, los cambios de filtro, el ruido inusual, la condición de temperatura y el componente que desencadenó la inspección. Un recuento de partículas sin un contexto operativo es difícil de interpretar.
Se deben revisar las especificaciones del filtro junto con el flujo, la presión, el comportamiento del bypass, la capacidad de retención de suciedad, el acceso al reemplazo del elemento y la sensibilidad a la contaminación del circuito. El número de micras nominal más pequeño no es automáticamente la mejor respuesta.
La revisión del diseño debe preguntar:
1. ¿Dónde es más probable que entre la contaminación?
2. ¿Qué componente tiene el juego interno más pequeño o más sensible?
3. ¿El filtro protege el componente durante condiciones de flujo normal, arranque en frío y derivación?
4. ¿Puede el equipo de mantenimiento identificar un elemento bloqueado antes de que la ruta de derivación se convierta en la ruta normal?
5. ¿Se puede acceder al filtro sin abrir el sistema a un entorno no controlado?
6. ¿La línea de retorno, la línea de presión o la disposición de filtración fuera de línea coinciden con el riesgo de contaminación real?
Un filtro también debe ser compatible con las condiciones de caudal y presión del circuito. Un elemento de tamaño insuficiente puede crear una caída de presión excesiva. Un elemento inaccesible puede permanecer en servicio demasiado tiempo. Un filtro sin un indicador práctico de estado puede convertir una medida de limpieza en una falla retardada.
Los respiradores de depósito, la protección de succión, la filtración de retorno y la filtración de bucle renal fuera de línea resuelven diferentes problemas. No deben tratarse como componentes intercambiables.
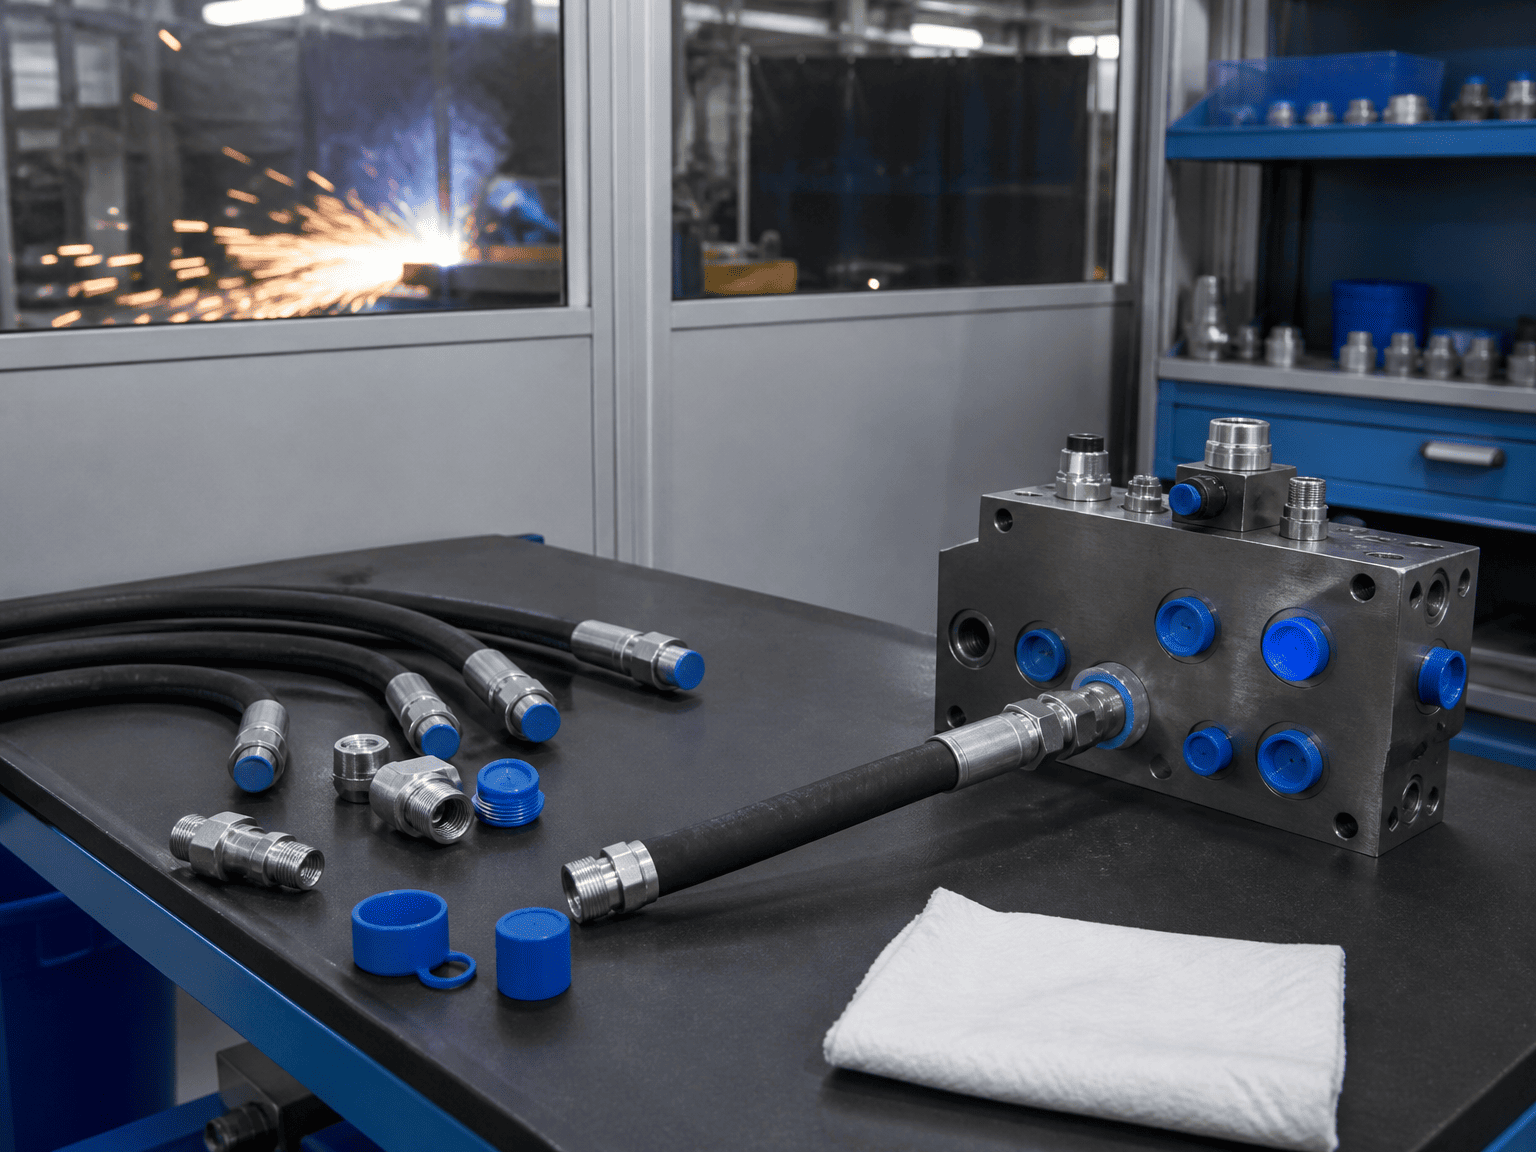
Cilindro hidráulicoLa limpieza debe ser visible en el proceso de fabricación e instalación. Una lista de verificación seria de OEM puede incluir:
El último punto es fácil de pasar por alto. Una máquina puede pasar una prueba de fluido y luego contaminarse mientras se conectan las mangueras, se retiran las cubiertas o se reemplaza un componente. Por lo tanto, el registro de liberación debe incluir el momento de la muestra final y el trabajo realizado posteriormente.
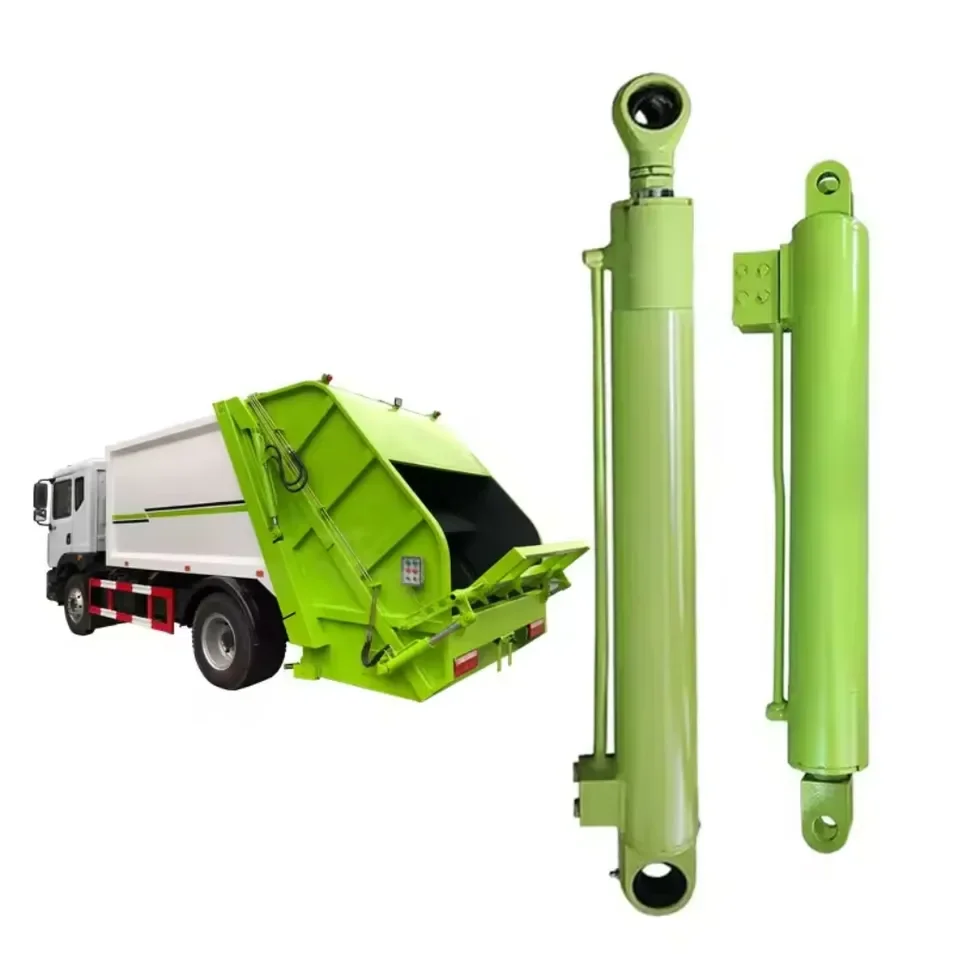
Para los proveedores de cilindros, la protección de los puertos y las prácticas de conexión limpia son importantes porque la contaminación puede alcanzar los sellos, las guías, las válvulas y las superficies terminadas de las varillas a través del circuito hidráulico. El cilindro no está aislado de la disciplina de limpieza de la máquina que lo rodea.
Evite escribir una orden de compra que diga únicamente "se requiere aceite hidráulico limpio". Un requisito utilizable debe indicar:
- El estándar de limpieza y el código de informes.
- La base del tamaño de las partículas y el método de prueba.
- La ubicación de la muestra y el estado de la máquina.
- El objetivo de limpieza acordado o el requisito del fabricante del componente.
- Si el objetivo se aplica en el momento de la entrega, después del lavado, en la puesta en servicio o durante el funcionamiento.
- La respuesta a un resultado fuera de límite.
- Registros requeridos, incluida la fecha de la muestra, el instrumento o laboratorio y la identificación del fluido.
El objetivo debe seleccionarse entre el componente más sensible y el funcionamiento real de la máquina. Si el sistema contiene componentes proporcionales o servo, utilice sus requisitos de limpieza publicados como entrada de diseño. Si un cilindro forma parte de un circuito más grande, no asuma que una categoría general de cilindro determina el nivel de limpieza de toda la máquina.
Cuando aún no se conoce el objetivo, la acción de ingeniería correcta es obtener la hoja de datos del componente y el esquema hidráulico. Adivinar un código de una tabla genérica crea una especificación que parece precisa pero que puede no proteger el sistema.
No declare inmediatamente defectuosa toda la máquina. Primero confirme la identidad de la muestra, el método de muestreo, el estado del instrumento y la base del informe. Luego compare el resultado con muestras anteriores del mismo lugar.
Reemplazar repetidamente los elementos filtrantes sin encontrar la fuente puede ocultar un desgaste activo o un problema de ingreso. Los datos de tendencias son más útiles que un número aislado cuando el sistema ya está en servicio.
Antes de homologar un cilindro hidráulico, grupo de potencia o circuito completo, consulte al proveedor y al equipo de la máquina:
Estas preguntas hacen que el control de la contaminación pase de ser una promesa de mantenimiento general a un proceso de ingeniería verificable.