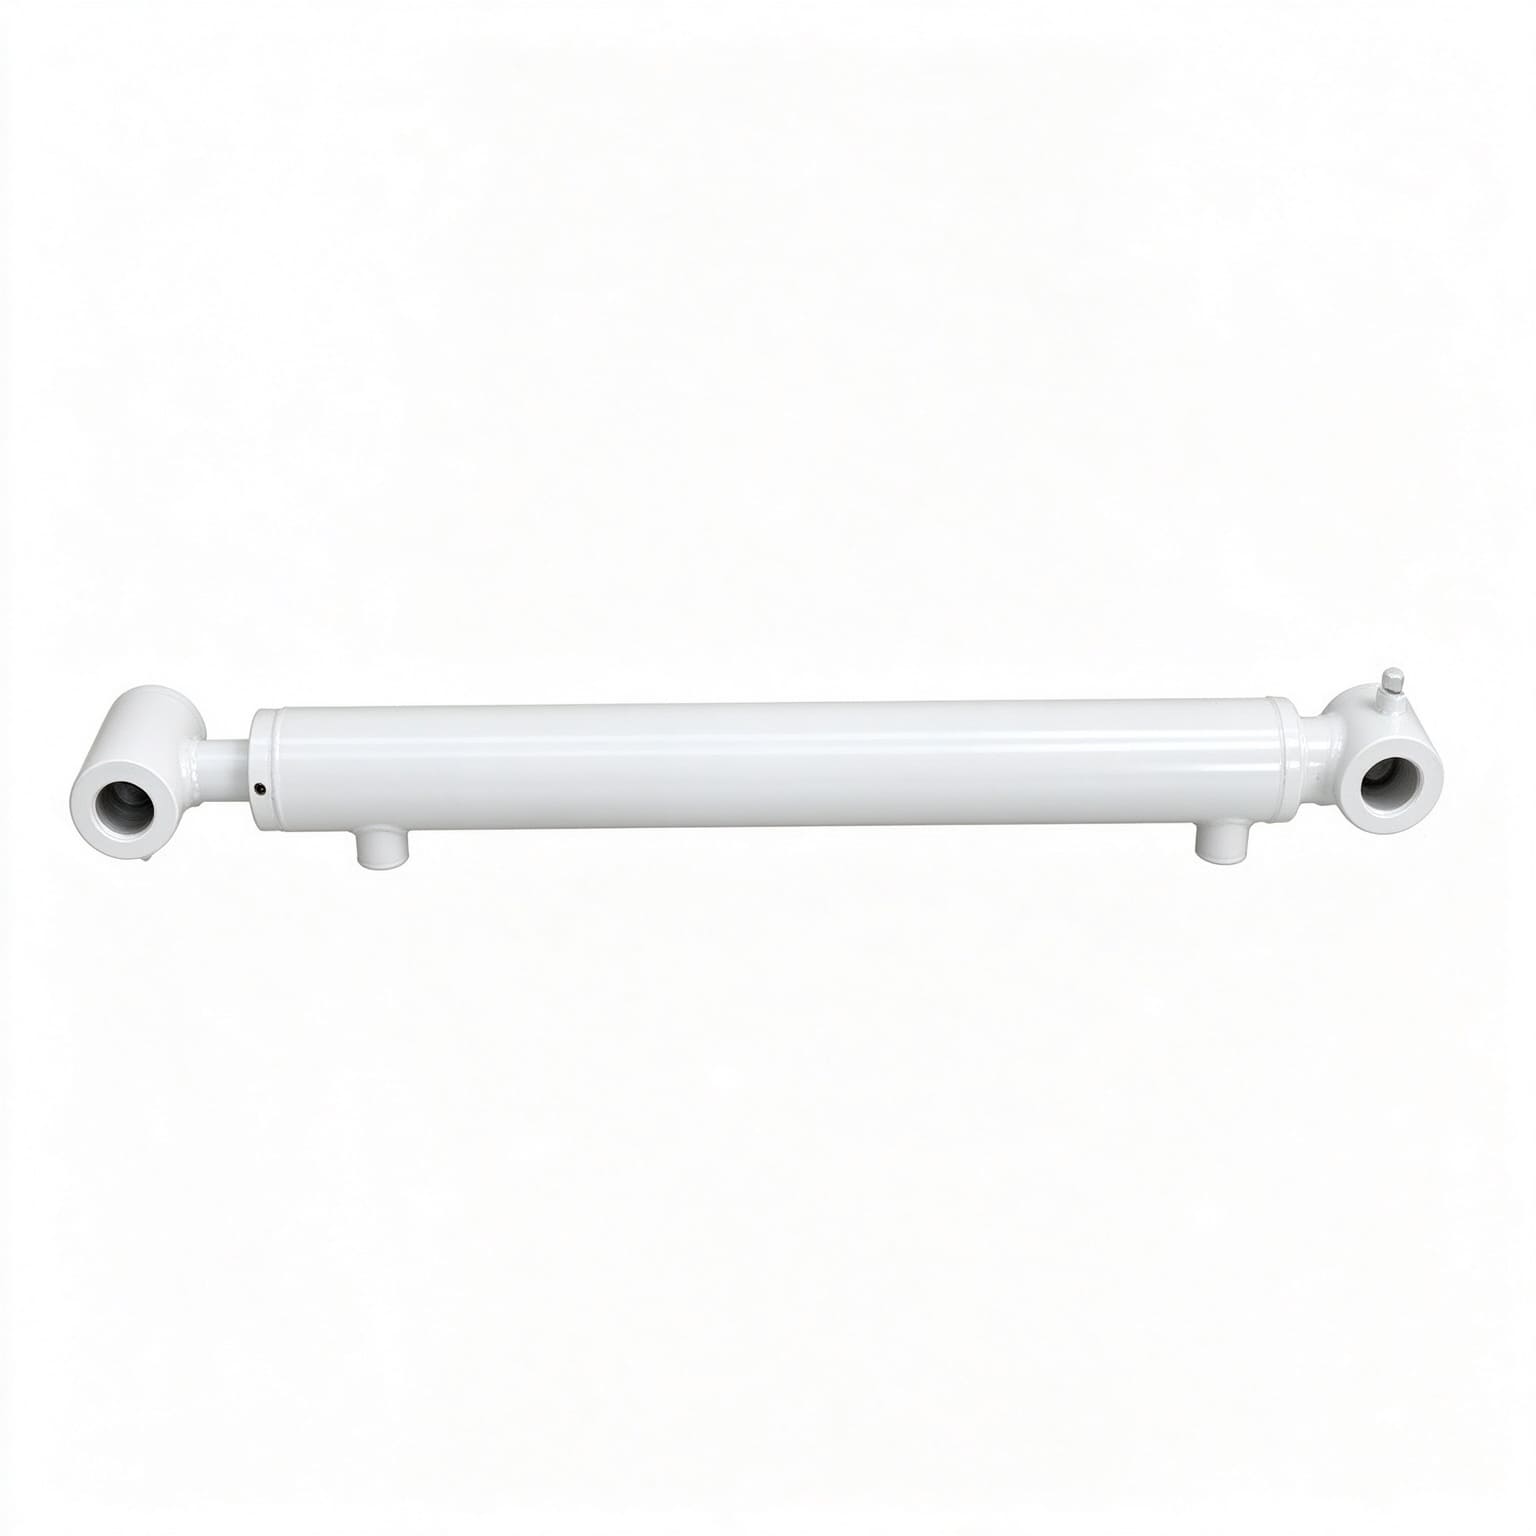
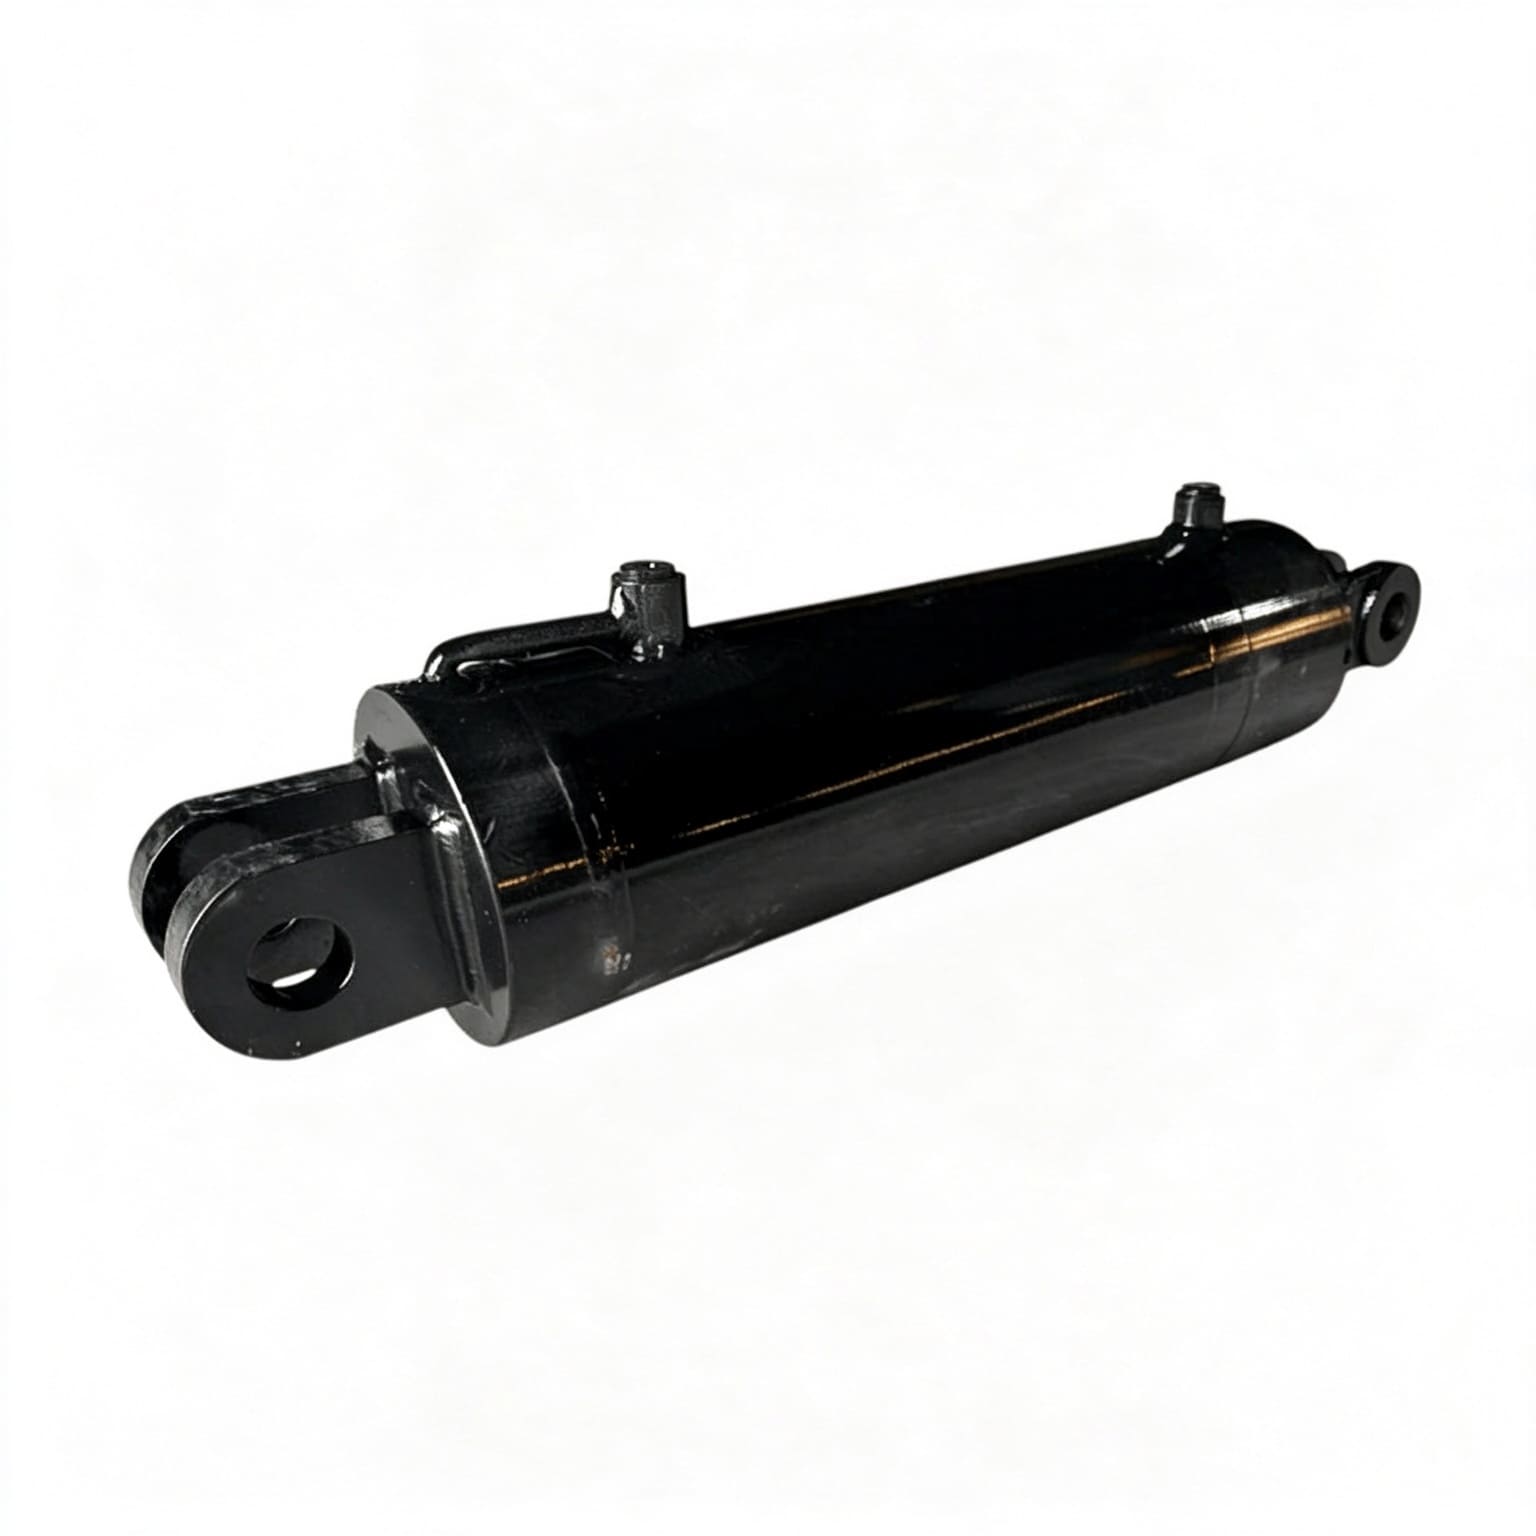
Para los fabricantes de maquinaria comercial y operadores de flotas hidráulicas, un cilindro no probado es una responsabilidad grave. La porosidad microscópica de la fundición en las tapas de los extremos de acero, la fusión incompleta de la raíz en las uniones soldadas del cilindro o las pequeñas muescas en los labios del sello durante el ensamblaje en fábrica no se pueden detectar mediante inspecciones estáticas de presión cero.
Cuando se instala en una excavadora móvil de 30 toneladas o en una prensa formadora industrial de 350 bares, un cilindro no verificado sujeto a picos de presión dinámica máxima sufrirá una ruptura catastrófica de la costura del cilindro, desgarro de la rosca del casquillo de la varilla o una violenta explosión de fluido externo.
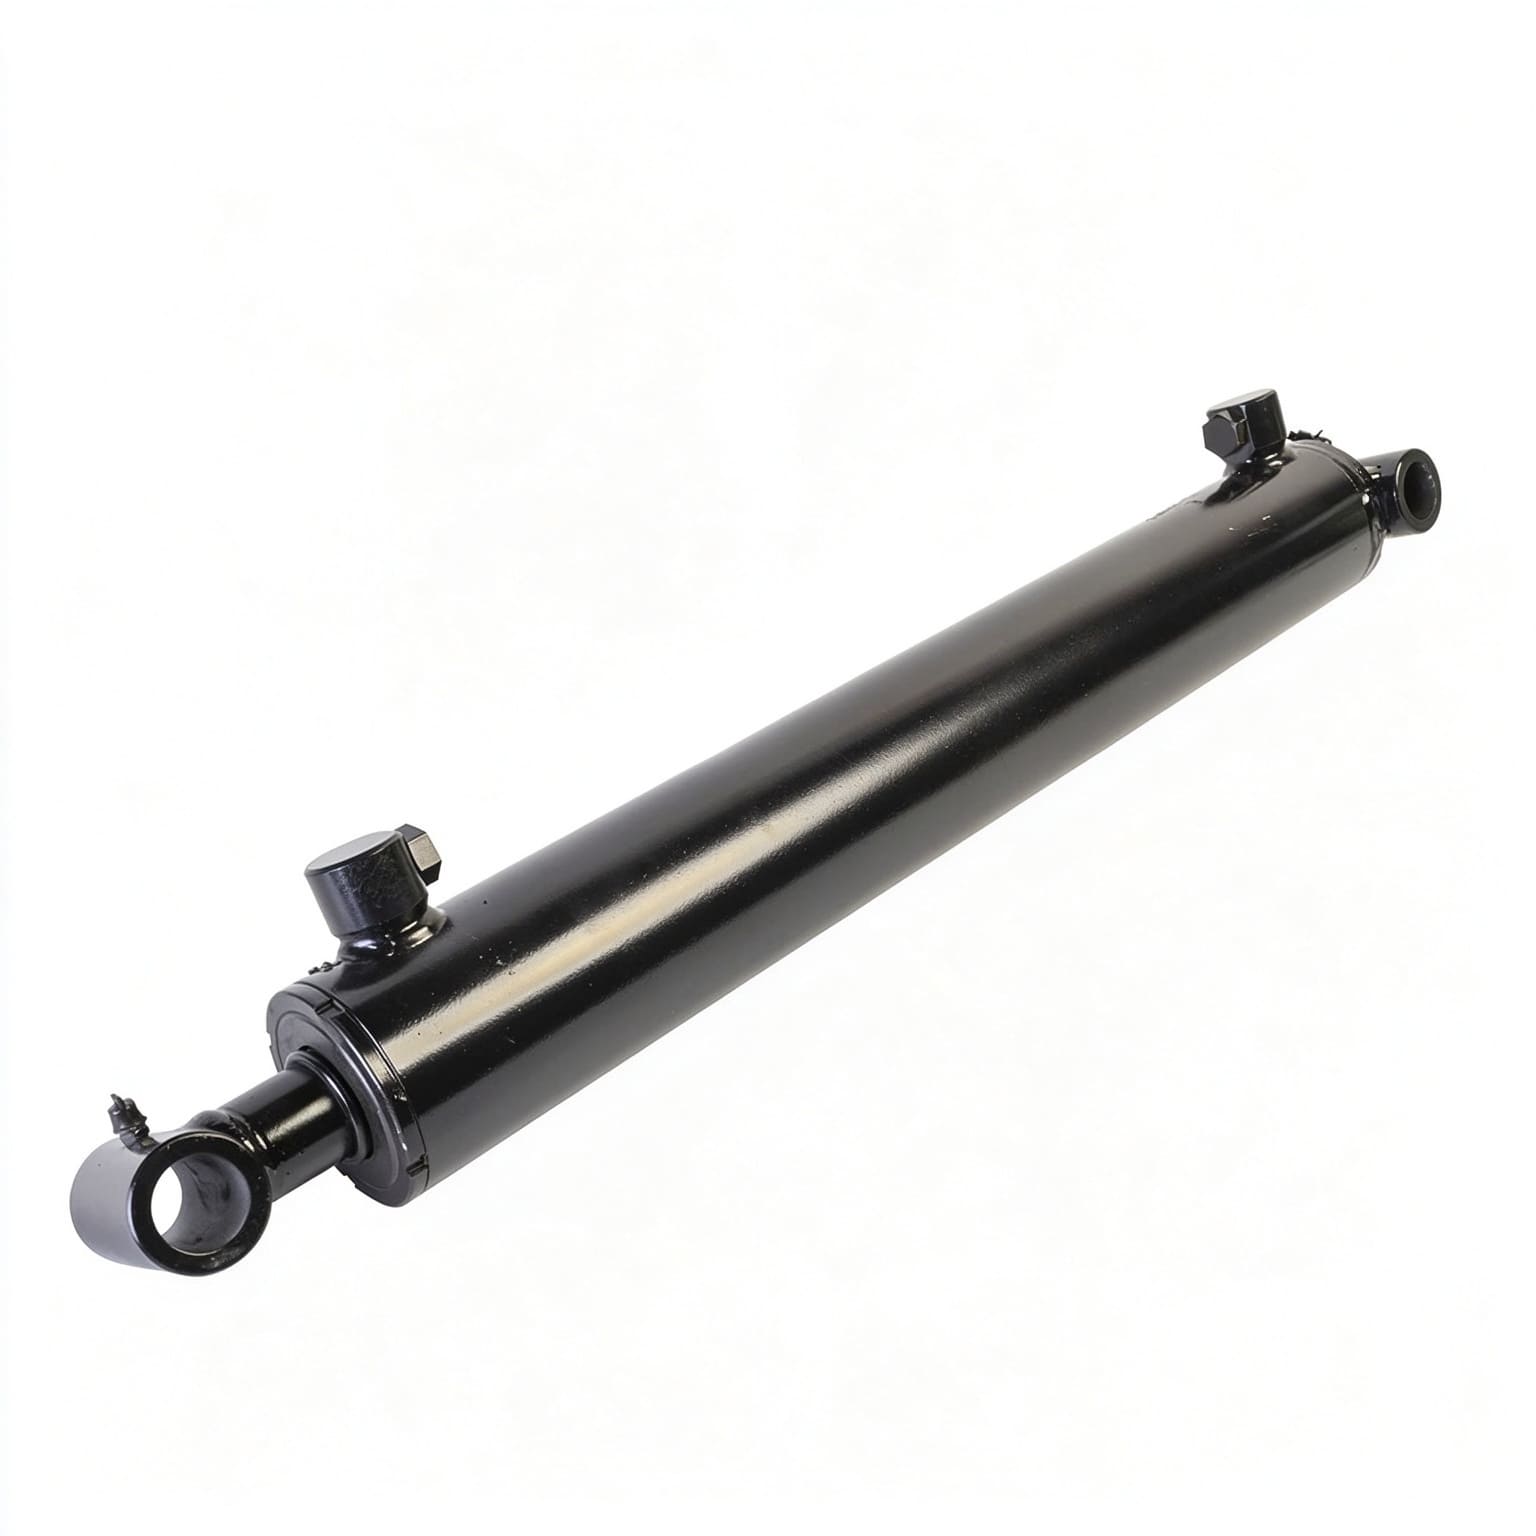
Ejecutando uncilindro hidráulico estandarizadoEl procedimiento de prueba hidrostática bajo condiciones controladas de fábrica valida la integridad estructural antes de la entrega. Al presurizar la cámara de fluido a 1,5 veces la presión de trabajo nominal (clasificación de prueba del 150%), los ingenieros de calidad verifican tres líneas de base no negociables:
1. Margen de rendimiento del material:Verifica que los cilindros de acero de aleación sin costura, las tapas de los extremos forjados y las soldaduras de horquilla de montaje no experimenten deformación plástica permanente.
2. Sellado dinámico de glándulas:Confirma que las copas en U primarias, los sellos escalonados de PTFE y los anillos antiextrusión de PEEK sellan positivamente sin extrusión de espacios a presiones elevadas.
3. Integridad de derivación del pistón interno: Verifica cero derivación de fluido entre puertos entre las cámaras de la tapa y la varilla bajo carga mecánica completa.
| Artículo | Especificación |
|---|---|
| Estándar | Envoltura de presión de prueba hidrostática ISO 10100 |
| Presión de funcionamiento nominal | 25,0 MPa (250 bares / 3625 PSI) |
| Requisito multiplicador | Requisito de prueba del multiplicador 1,5x |
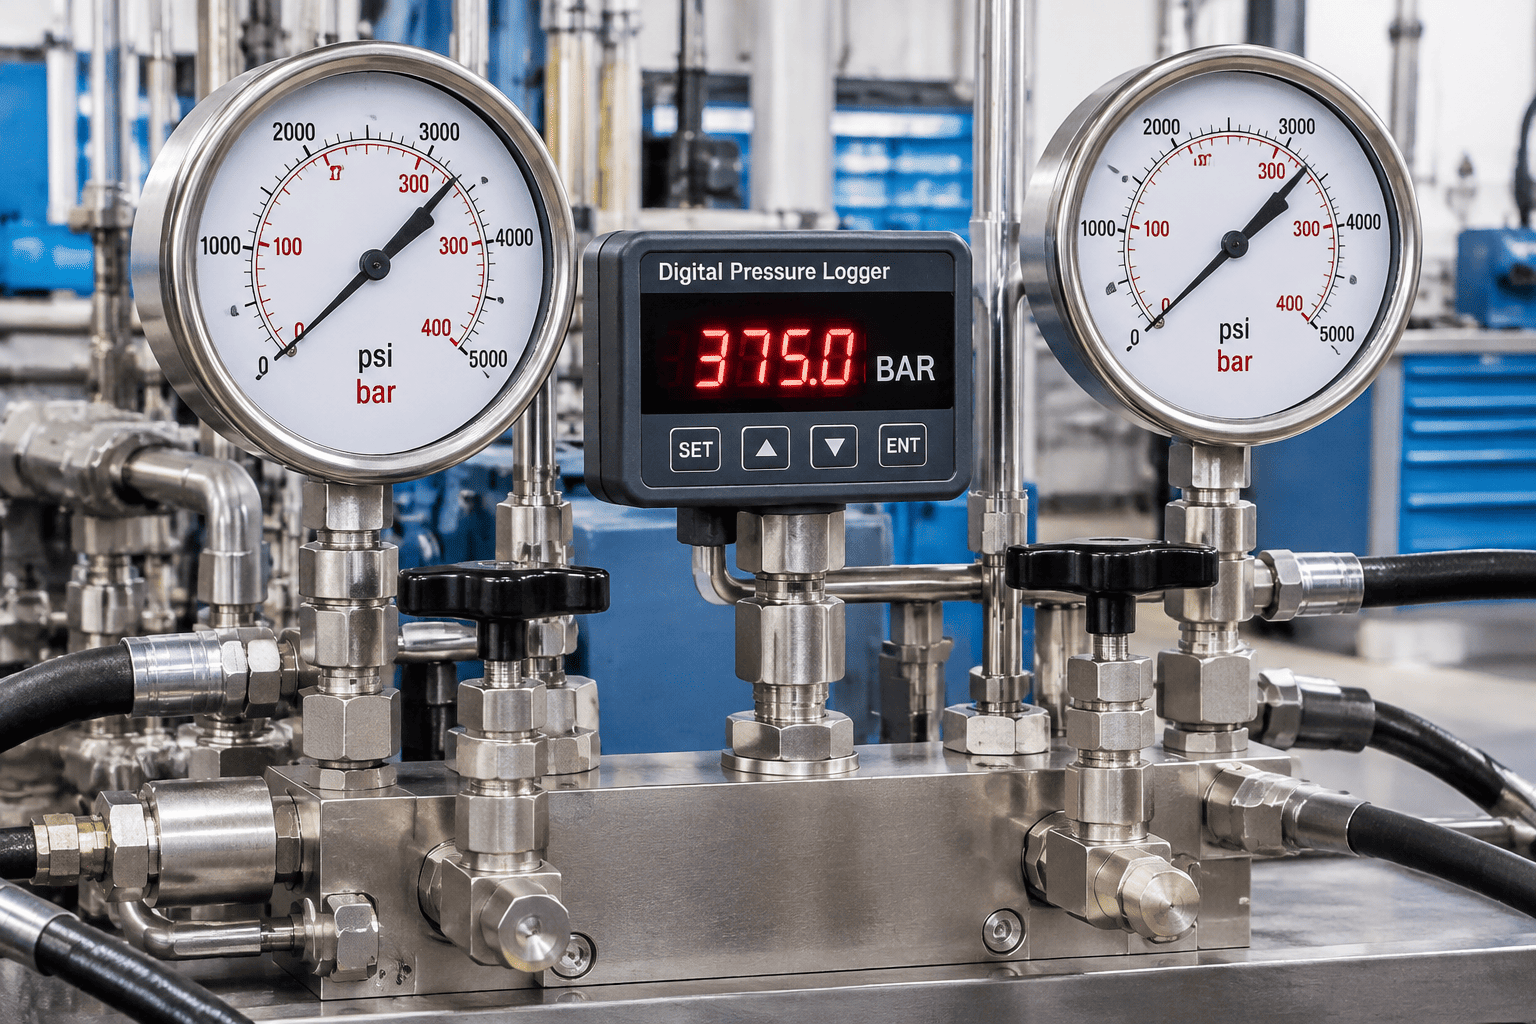
| Prueba de prueba hidrostática de fábrica | 37,5 MPa (375 barras) |
| Tiempo de espera | Permanencia sólida mínima de 10 a 15 minutos |
| Límite de caída de presión digital | < 0,05 bar (caída cero) |
Los protocolos internacionales de calidad de la energía fluida establecen tiempos de espera estrictos y umbrales de aceptación para cilindros nuevos y reconstruidos:
| Estándar de prueba | Alcance estándar | Relación de presión de prueba obligatoria | Tiempo mínimo de espera | Fuga externa permitida |
|---|---|---|---|---|
| ISO 10100:2020 | Potencia del fluido hidráulico — Cilindros — Pruebas de aceptación | 1,5 × presión de trabajo nominal | 10 a 15 minutos | Cero gotas (0 ml/min) |
| NFPA/T2.6.1 R2 | Estándar de prueba de contención de presión de potencia de fluido | Presión de trabajo de 1,5× a 2,0× | 10 minutos mínimo | Distorsión estructural cero |
| DIN 24554 | Cilindros hidráulicos serie compacta 160 bar | 1,5× Presión nominal (240 bar) | 5 a 10 minutos | Cero llanto en la glándula |
| EN ISO 4413 | Reglas generales y requisitos de seguridad para sistemas. | Línea base del factor de seguridad de ráfaga 2,5× | Prueba de carrera funcional completa | Contención completa de la presión |
Los técnicos de control de calidad deben ejecutar lascilindro hidráulicoProcedimiento de prueba hidrostática utilizando este flujo de trabajo de taller de 5 etapas:
| Escenario | Artículo de prueba | Parámetro |
|---|---|---|
| 1 | Purga de aire a baja presión | < 1,0 MPa |
| 2 | Ciclismo de carrera completa | 3 ciclos a flujo nominal |
| 3 | Retención de prueba del extremo de la tapa | Presión 1,5x durante 10 minutos |
| 4 | Sujeción a prueba de extremo de varilla | Presión 1,5x durante 10 minutos |
| 5 | Auditoría de caída de presión del transductor digital | — |
El aire atrapado dentro de un cilindro actúa como un resorte neumático, almacenando energía comprimida peligrosa y distorsionando las lecturas del transductor de presión.
Monte el cilindro horizontalmente en el banco de pruebas con los puertos de aceite hacia arriba.
Haga circular fluido mineral ISO VG 46 limpio a través de ambos puertos a baja presión (< 1,0 MPa) mientras afloja los tornillos de purga hasta que el fluido puro y sin burbujas se purgue continuamente.
Haga girar la varilla del cilindro hasta su extensión y retracción completas tres veces completas bajo flujo nominal para verificar la alineación suave del casquillo, verificar si hay ataduras mecánicas y asegurarse de que las lanzas de amortiguación internas se enganchen suavemente.
1. Coloque el pistón completamente contra la tapa del cilindro.
2. Aumente lentamente la presión utilizando una bomba intensificadora de alta presión proporcional hasta alcanzar 1,5 × la presión de trabajo nominal (p. ej., 37,5 MPa para un cilindro de 25,0 MPa).
3. Bloquee la válvula de aislamiento hidráulico y mantenga la presión estática durante un mínimo de 10 minutos continuos.
4. Repita el mismo procedimiento para la cámara de retracción del extremo del vástago.
Conecte un transductor de presión digital con una resolución de 0,01 bar. Durante el período de espera de 10 minutos:
Una caída de presión superior a 0,5 bar indica refrigeración por fluido térmico, derivación del sello microscópico o fuga en el colector del circuito de prueba.
Verifique el puerto opuesto abierto con un vaso de precipitados óptico: se permiten cero gotas de derivación de aceite según las normas ISO 10100 Clase 1.
Las pruebas de cilindros de potencia hidráulica entre 350 y 500 bar implican una energía mecánica almacenada extrema:
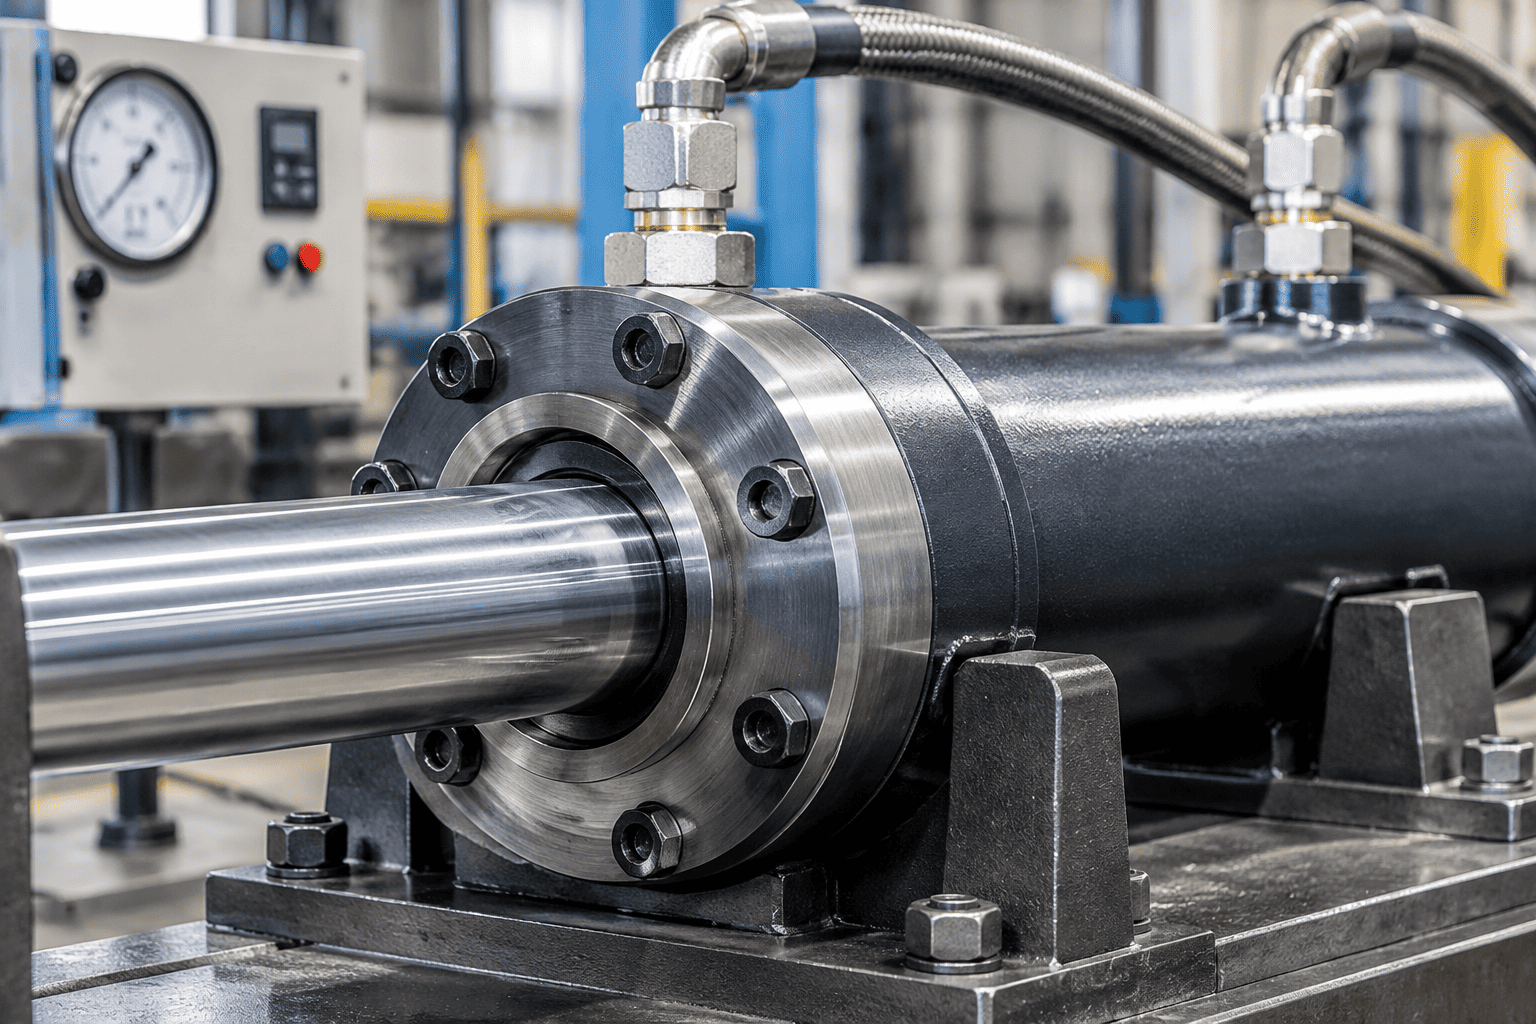
En HCIC, eliminamos los riesgos de calidad al someter cada cilindro estándar y personalizado a un rigurosocilindro hidráulicoProcedimiento de prueba de prueba hidrostática antes del embalaje:
Seguimiento QR 100 % serializado: los gráficos digitales individuales de caída de presión y los registros de pruebas se graban con láser mediante códigos QR directamente en el cilindro.
Auditorías testimoniales de terceros: expedientes de inspección certificados (EN 10204 3.1) y pruebas de vídeo en vivo previas al envío disponibles para compradores europeos y norteamericanos.
Garantía de presión de prueba total: la verificación de la presión de trabajo de 1,5 veces garantiza un rendimiento sin defectos en operaciones pesadas de minería, construcción y marinas.