En cilindros hidráulicos pesados, la galvanoplastia con cromo duro proporciona la barrera principal contra el desgaste abrasivo y la oxidación ambiental. Medir el espesor de la capa sin destruir las varillas de puesta a tierra terminadas es un paso vital en la inspección del primer artículo.
| Artículo | Detalles |
|---|---|
| Posiciones de cuadrante | Cuadrante superior: 0°Derecho: 90°Cuadrante inferior: 180°Izquierdo: 270°(Medido en varilla de acero sólida) |
| Estaciones de medición longitudinal | 3 estaciones: delantera (100 mm), central, trasera (100 mm) |
| Lecturas radiales | 4 lecturas radiales por estación, total 12 puntos Data Matrix |
| Espesor objetivo | Estándar Industrial ≥ 25 μm Servicio severo ≥ 40–50 μm |
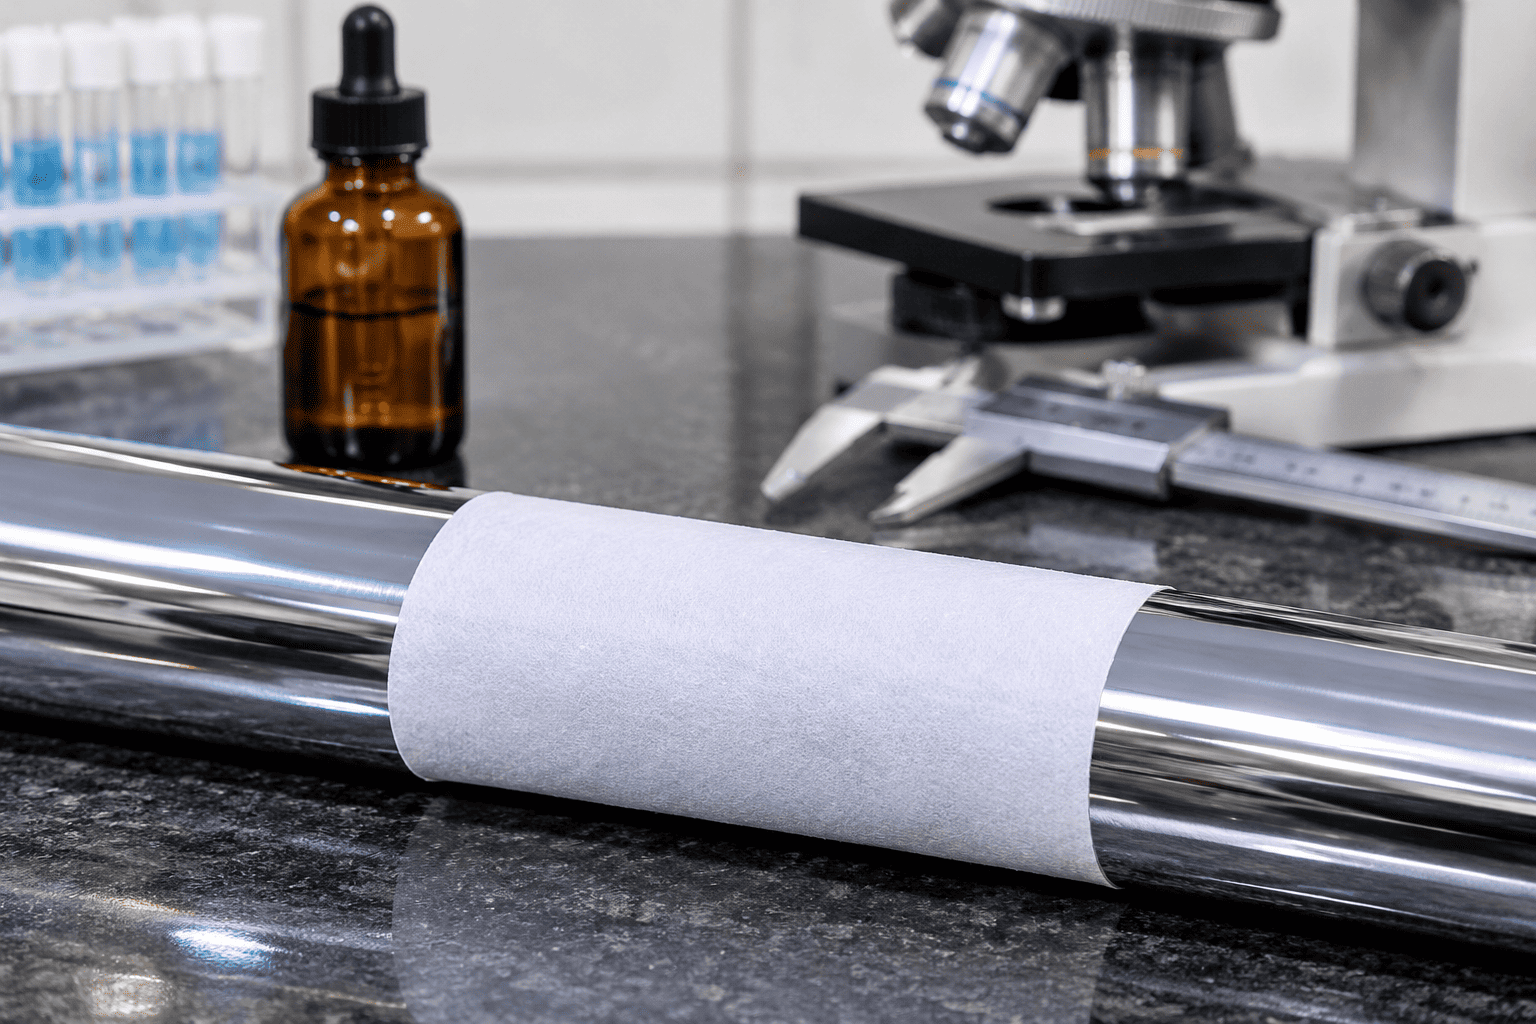
La estricta aplicación de los estándares de calidad de los vástagos de pistón de cromo duro para los cilindros hidráulicos durante la verificación del espesor previene las picaduras tempranas del vástago y la extrusión del sello de aceite en operaciones pesadas de varios turnos.
La resistencia funcional al rayado de un vástago de cilindro hidráulico depende de la dureza cristalográfica de la red de cromo depositada:
A diferencia del cromo brillante decorativo, la galvanoplastia industrial con cromo duro desarrolla naturalmente microfisuras internas para aliviar la tensión durante la galvanoplastia. Las redes de microfisuras controladas son fundamentales: retienen películas microscópicas de aceite lubricante que reducen la fricción del sello sin permitir que la humedad corrosiva llegue al acero base en bruto.
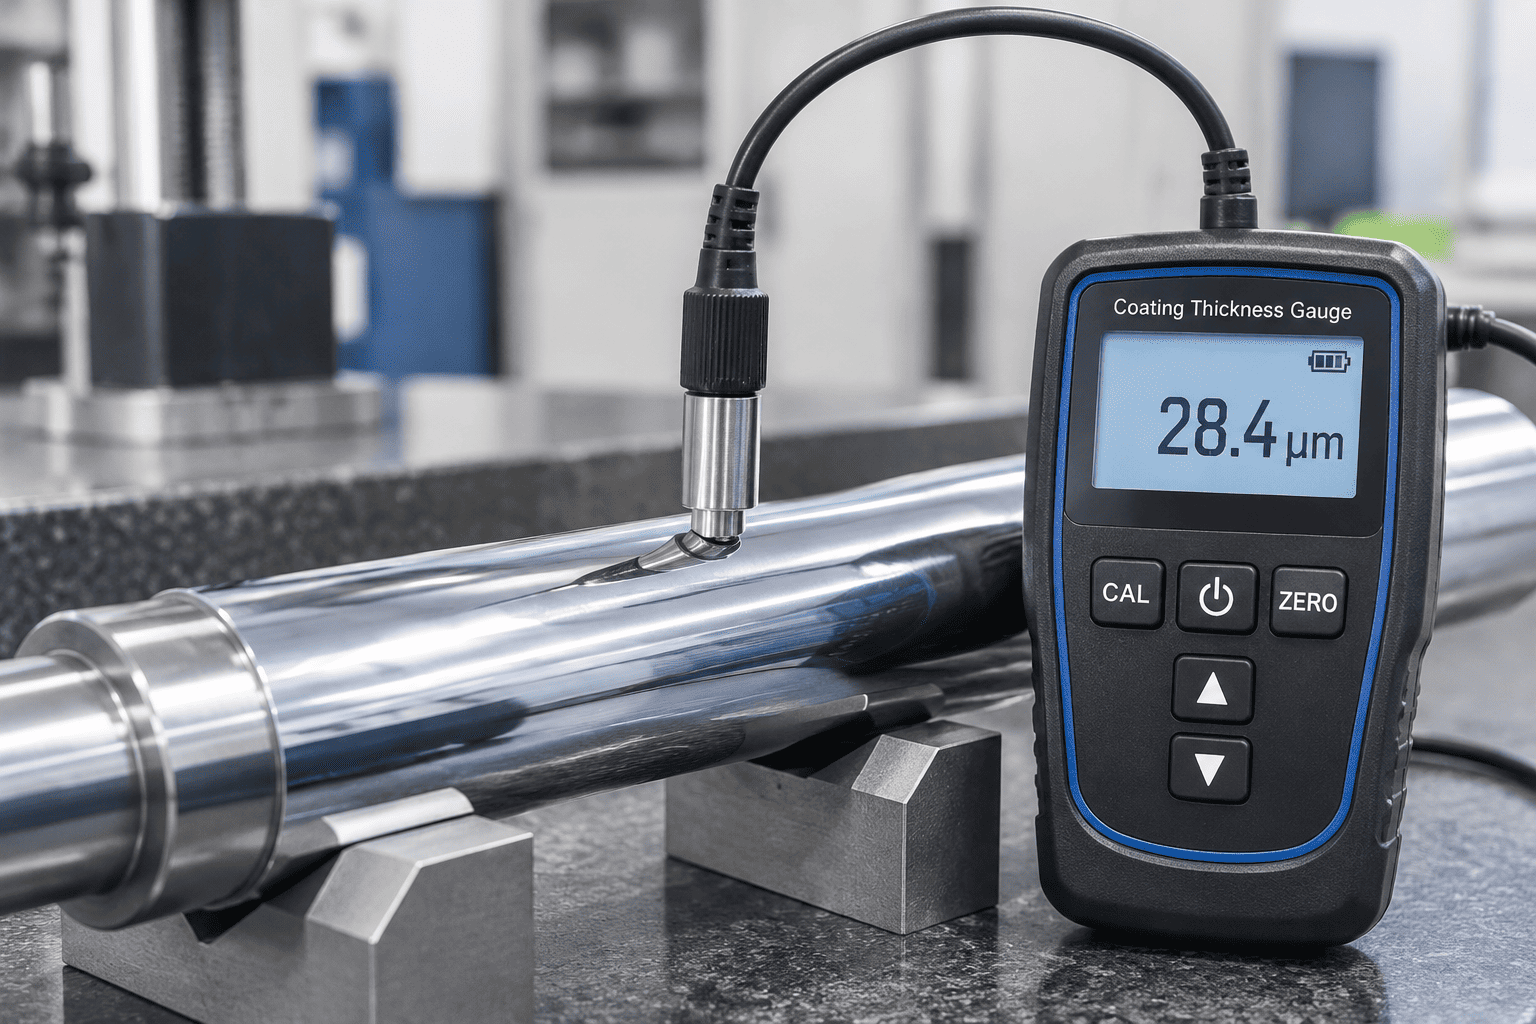
1. Formulación del reactivo: Prepare una solución de 10 g/L de ferricianuro de potasio (K₃[Fe(CN)₆]) y 20 g/L de cloruro de sodio (NaCl) disueltos en agua destilada.
2. Aplicación: Aplique papel de filtro absorbente saturado con el reactivo directamente sobre la superficie de la varilla de cromo limpia y desengrasada durante 10 minutos.
3. Química de reacción: si un poro o grieta se extiende completamente hasta la base de acero ferroso, los iones de hierro se disuelven y reaccionan para formar elementos distintivos.Tinciones de azul de Prusia ( Fe₄[Fe(CN)₆]₃):
4. Umbral de aceptación: Según los estándares de calidad de vástagos de pistón de cromo duro para cilindros hidráulicos, se permiten cero manchas azules por cada 100 cm² para vástagos de cilindros hidráulicos de primera calidad.
Bajo inspección metalográfica óptica (aumento de 200 × con ácido clorhídrico), las varillas de alta durabilidad deben presentar de 400 a 600 microfisuras por centímetro lineal. Una red cerrada y sin grietas evita la migración de humedad y al mismo tiempo mantiene la lubricación límite para los sellos de poliuretano en forma de U.
Las cámaras de corrosión acelerada simulan años de dura exposición costera, a productos químicos de deshielo y a canteras de agregados en un entorno de laboratorio controlado:
El cumplimiento de estos estándares de calidad de vástagos de pistón de cromo duro para cilindros hidráulicos garantiza que los cilindros de potencia hidráulica utilizados en entornos hostiles con sal en carreteras, fertilizantes agrícolas y astilleros costeros funcionen sin picaduras de corrosión que destruyan los sellos.
| Dimensión metrología | Requisito de calidad estándar | Estándar de verificación | Modo de falla evitado |
|---|---|---|---|
| Espesor de la capa de revestimiento | ≥25μm (Estándar) / ≥40–50μm (Resistente) | ISO 2178 Inducción magnética | Desgaste prematuro y exposición del acero base |
| Microdureza Vickers | 850 a 1.050 HV0,1 (65 a 70 HRC) | ISO 4516/ASTM E384 | Rayado y rayado por arenilla y arena en el aire |
| Densidad de microgrietas | 400 a 600 grietas/cm (red no pasante) | Grabado metalúrgico @200× | Falta de película de aceite o filtración profunda de humedad. |
| Verificación de porosidad | Prueba de filtro de cero puntos azules por cada 100 cm2 | Reactivo Ferroxilo (ASTM B571) | Óxido galvánico estenopeico y formación de ampollas en el subsuelo |
| Pulverización de sal neutra (NSS) | De 500 a 1000+ horas (calificación 10) | ASTM B117/ISO 9227 | Picaduras de óxido ambiental en varillas estacionadas expuestas |
| Acabado superficial (Ra) | Ra=0,10 a 0,20 μm (Rmr>50%) | Perfilómetro de aguja ISO 4287 | Abrasión del labio del sello del vástago y fuga dinámica de aceite hidráulico |
| Desviación diametral | ≤0,15 mm por 1.000 mm de longitud de varilla | Indicador de cuadrante en bloques en V | Unión del casquillo del cilindro y ovalización del sello |
La implementación de estos estándares integrales de calidad de vástagos de pistón de cromo duro para cilindros hidráulicos garantiza que los fabricantes de equipos hidráulicos ofrezcan actuadores lineales de larga duración y sin fugas en los mercados mundiales de maquinaria industrial y móvil.
Para documentación técnica, certificados de pruebas de materiales (EN 10204 3.1) y especificaciones personalizadas de vástagos de cilindros OEM,póngase en contacto con ingeniería de calidad de HCIC en "info@jnhcic.com".