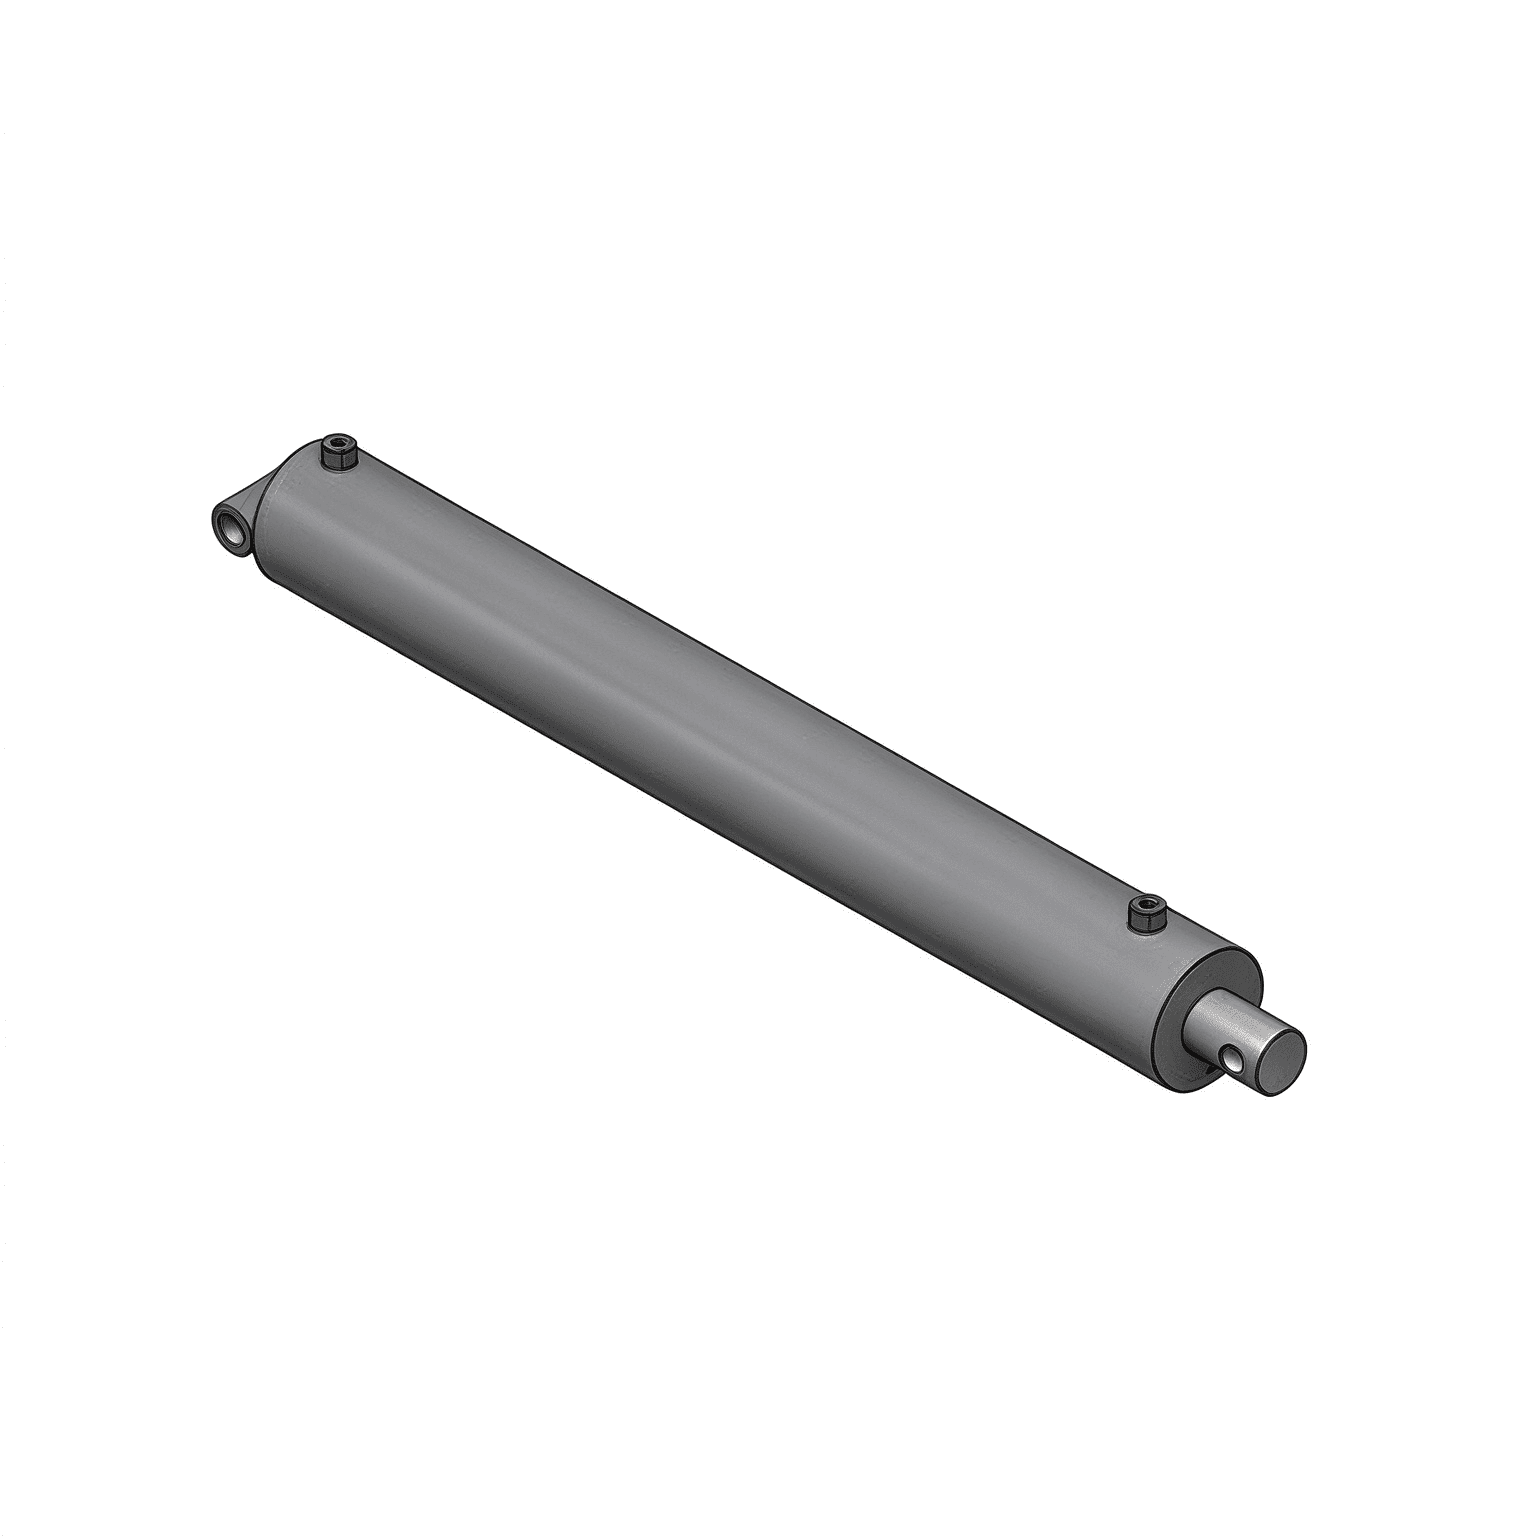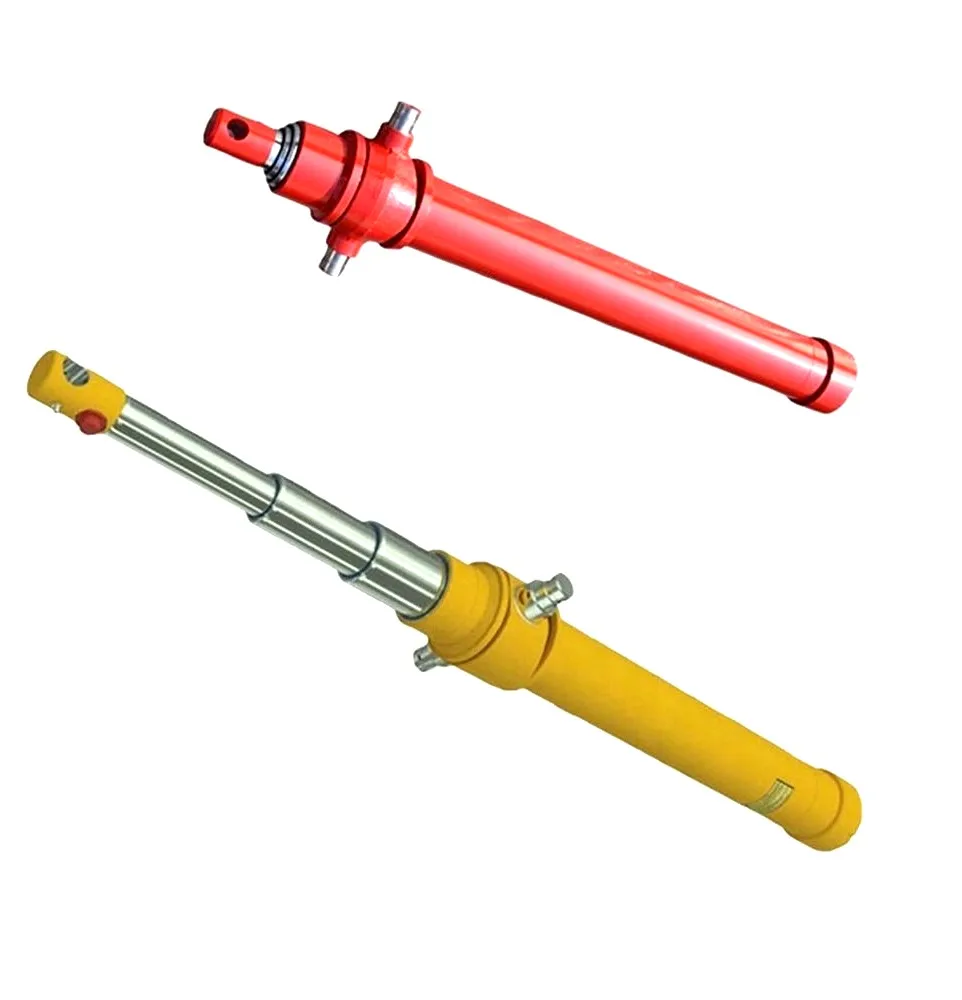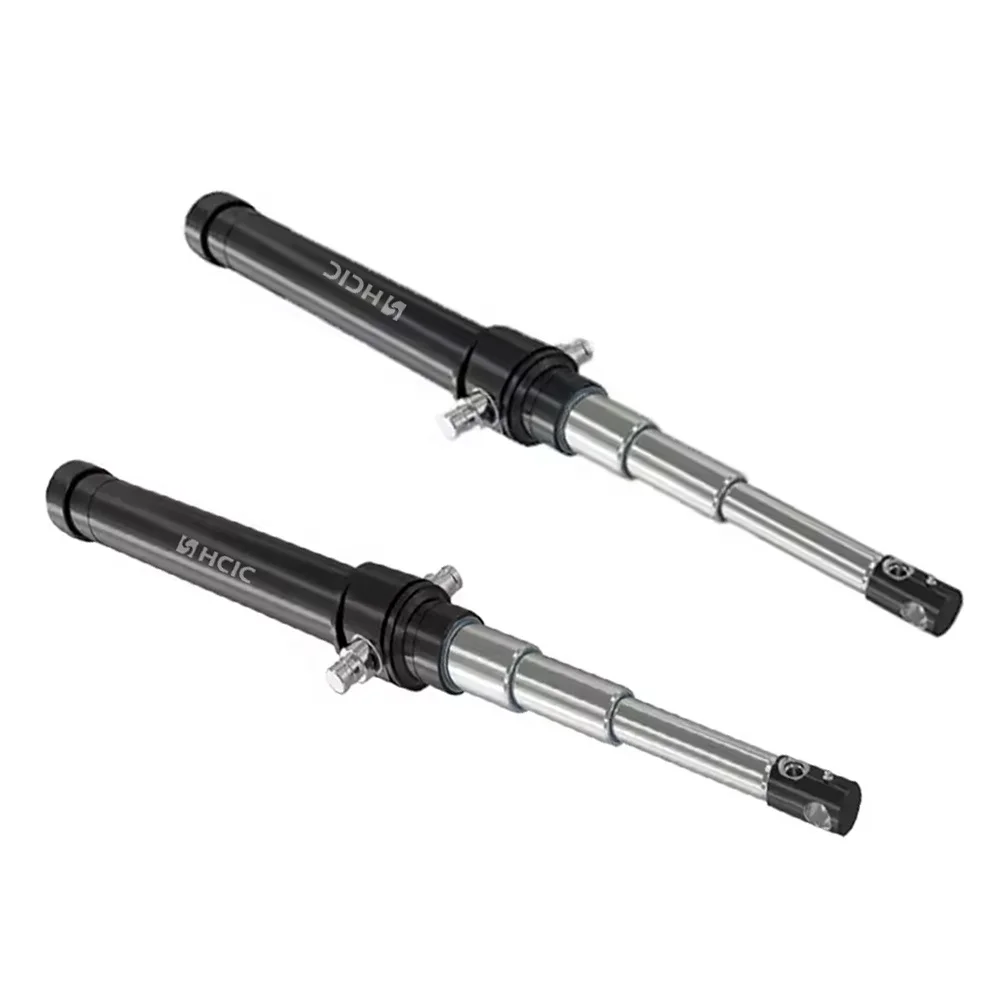
Cilindro hidráulicoEl motor diésel está recibiendo más atención en las investigaciones de fallas porque el daño visible a menudo aparece en el sello, mientras que el problema inicial puede estar en el circuito, el procedimiento de puesta en servicio o la disposición de control de carga.
El mecanismo no es una fuga de combustible ni un evento de ignición eléctrica. Es la rápida compresión y calentamiento del aire mezclado con aceite hidráulico. Cuando se introduce aire en la cámara de un cilindro y luego se comprime rápidamente, la temperatura local puede llegar a ser lo suficientemente alta como para dañar el material del sello. El resultado puede incluir sellos quemados, endurecidos o agrietados, componentes descoloridos y fallas repetidas después de un reemplazo de sello aparentemente correcto.
Para los compradores de OEM, el mensaje práctico es simple: reemplazar el sello dañado no es una acción correctiva completa hasta que se haya investigado la fuente de entrada de aire y la condición de presión que comprimió el aire.
El diésel hidráulico, también llamado efecto diésel, ocurre cuando hay aire presente en el aceite hidráulico y la mezcla de aire y aceite se somete a una compresión rápida. El nombre proviene de la similitud con el calor que se genera cuando se comprime el gas en un motor diésel. En un cilindro hidráulico, el evento puede ocurrir localmente en un sello, dentro de una cámara o durante una transición rápida de presión.
La distinción más importante es entre aire disuelto y aire arrastrado o libre. El aceite hidráulico puede contener aire en solución sin causar una falla inmediata. El riesgo cambia cuando la presión cae o el circuito crea una presión negativa, permitiendo que el aire salga de la solución o entre a través de un sello, manguera, conexión o entrada de la bomba. Luego, las burbujas quedan disponibles para una compresión rápida.
A cilindro hidráulicoPor lo tanto, puede mostrar daños en el motor diesel incluso cuando no hay una fuga de aceite externa evidente. Un sello de varilla está diseñado principalmente para retener fluido presurizado. En condiciones de presión negativa, es posible que no impida que el aire entre.
Una secuencia típica contiene cuatro etapas:
1. El aire entra o se separa del aceite. Esto puede ocurrir durante el llenado, lavado, purga incompleta, presión negativa, conexiones flojas, una válvula defectuosa o un problema de entrada de la bomba.
2. La mezcla de aire y aceite llega a una zona de compresión. Una cámara, una interfaz de sello o un pasaje restringido pueden crear una transición de presión rápida.
3. La compresión genera calor. Cuanto más corto sea el tiempo durante el cual se comprime el gas, más severo puede llegar a ser el evento térmico local.
4. El material del sello está dañado. El sello puede quemarse, endurecerse, agrietarse, perder la geometría de sus labios o mostrar una decoloración localizada.
El resultado visible puede confundirse con el desgaste normal. El desgaste normal suele distribuirse sobre una superficie de contacto. Es más probable que los daños causados por el diésel muestren un área quemada muy localizada, material quebradizo, decoloración similar al carbón o una sección transversal del sello que parece afectada por el calor en lugar de simplemente desgastada.
Una conclusión forense aún debería basarse en la inspección completa de los componentes. Un sello quemado es evidencia de un posible evento de alta temperatura, no por sí solo una prueba de una falla específica del circuito.
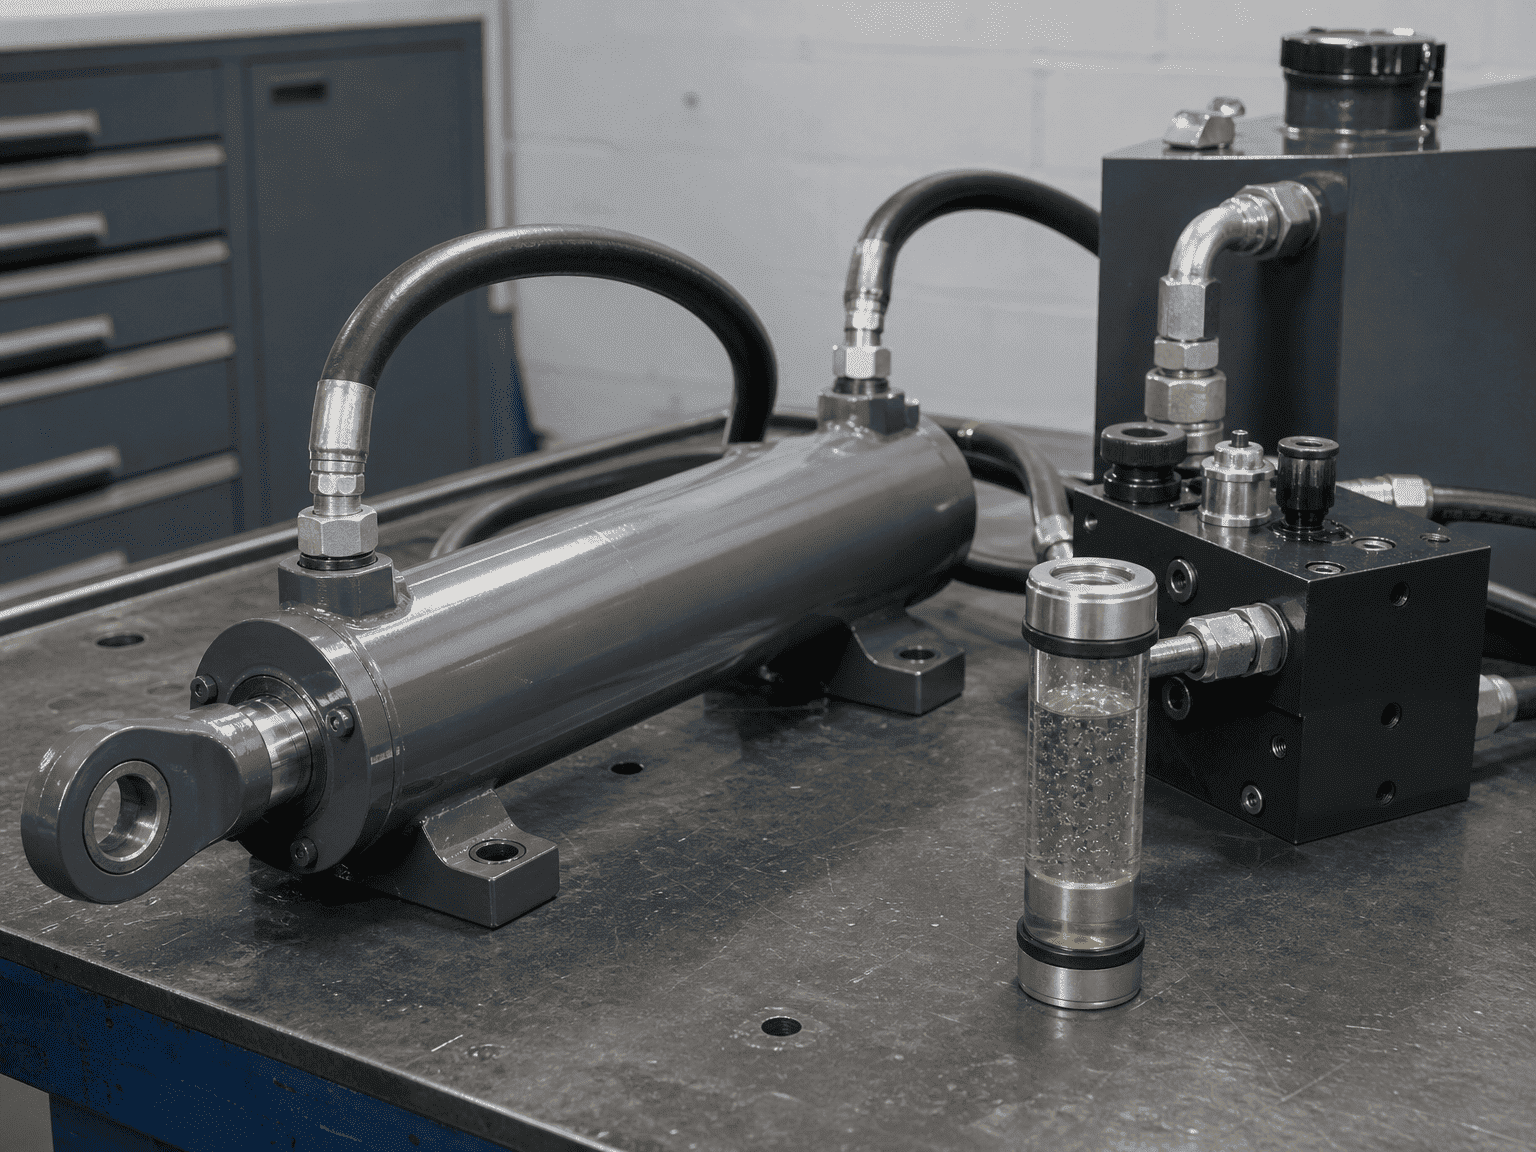
si uncilindro hidráulicose llena y arranca sin purgar sus cámaras, puede quedar aire en el extremo de la tapa, extremo de la varilla, mangueras o puntos altos del circuito. El primer movimiento rápido puede comprimir ese aire antes de que el operador reconozca el problema.
La puesta en marcha debe planificarse teniendo en cuenta la orientación y el circuito reales del cilindro. Un cilindro horizontal, un tramo largo de manguera y un bloque de válvulas encima o debajo del cilindro pueden atrapar aire en diferentes lugares. Es posible que el punto de purga que funciona en una máquina no elimine el aire de otro diseño.
Una carga puede impulsar un cilindro más rápido de lo que la bomba suministra fluido a la cámara activa. Esto puede crear una condición de baja presión en el lado de la varilla o en otra cámara. Luego, el aire puede pasar a través del sello de la varilla o liberarse de la solución dentro del aceite.
Este riesgo es común en aplicaciones donde la gravedad, una pluma, un volquete u otra masa en movimiento ayudan al movimiento del cilindro. El circuito debe controlar la carga en lugar de permitir que la carga lleve al actuador a una condición de suministro incontrolada.
Las válvulas de flotador, las válvulas de control de carga, los dispositivos de contrapeso y otros dispositivos de protección influyen en la forma en que se mueve el aceite cuando una carga sobrepasa la bomba. Una válvula atascada, mal ajustada, mal conectada o inadecuada para la carga puede crear la condición de presión que permite la entrada de aire.
Una válvula no debe juzgarse únicamente por si el cilindro se mueve. La revisión debe cubrir el comportamiento de la válvula durante el arranque, el descenso, la parada y los cambios rápidos de carga.
Una fuga del lado de succión puede permitir que entre aire sin producir la misma fuga de aceite visible que se ve en una conexión del lado de presión. Se deben revisar los extremos de las mangueras, los adaptadores, los sellos, los accesorios de entrada de la bomba y los puertos del cilindro para detectar holguras, daños y un método de sellado incorrecto.
La inspección debe seguir la trayectoria del fluido y no detenerse en el casquillo del cilindro. Si el sistema contiene una manguera flexible, un acoplamiento rápido o un colector que se cambió durante la reparación, inclúyalo en la investigación.
Un nivel bajo de líquido, un filtro de succión restringido, una línea de entrada con fugas o un problema en la bomba pueden introducir aire en el circuito hidráulico antes de que el aceite llegue al cilindro. El cilindro es entonces el lugar donde el daño se hace visible, no necesariamente el lugar donde comenzó la falla.
Fotografíe el sello antes de limpiarlo. Registre su posición, orientación, dureza, color, estado del labio y cualquier material faltante. Mantenga el pistón, el casquillo, la varilla y el tubo del cilindro correspondientes disponibles para su inspección.
No deseche el sello defectuoso antes de documentar el daño. La ubicación de la quemadura puede ayudar a distinguir un evento del lado del vástago de un evento del lado del pistón o una trampa de presión localizada.
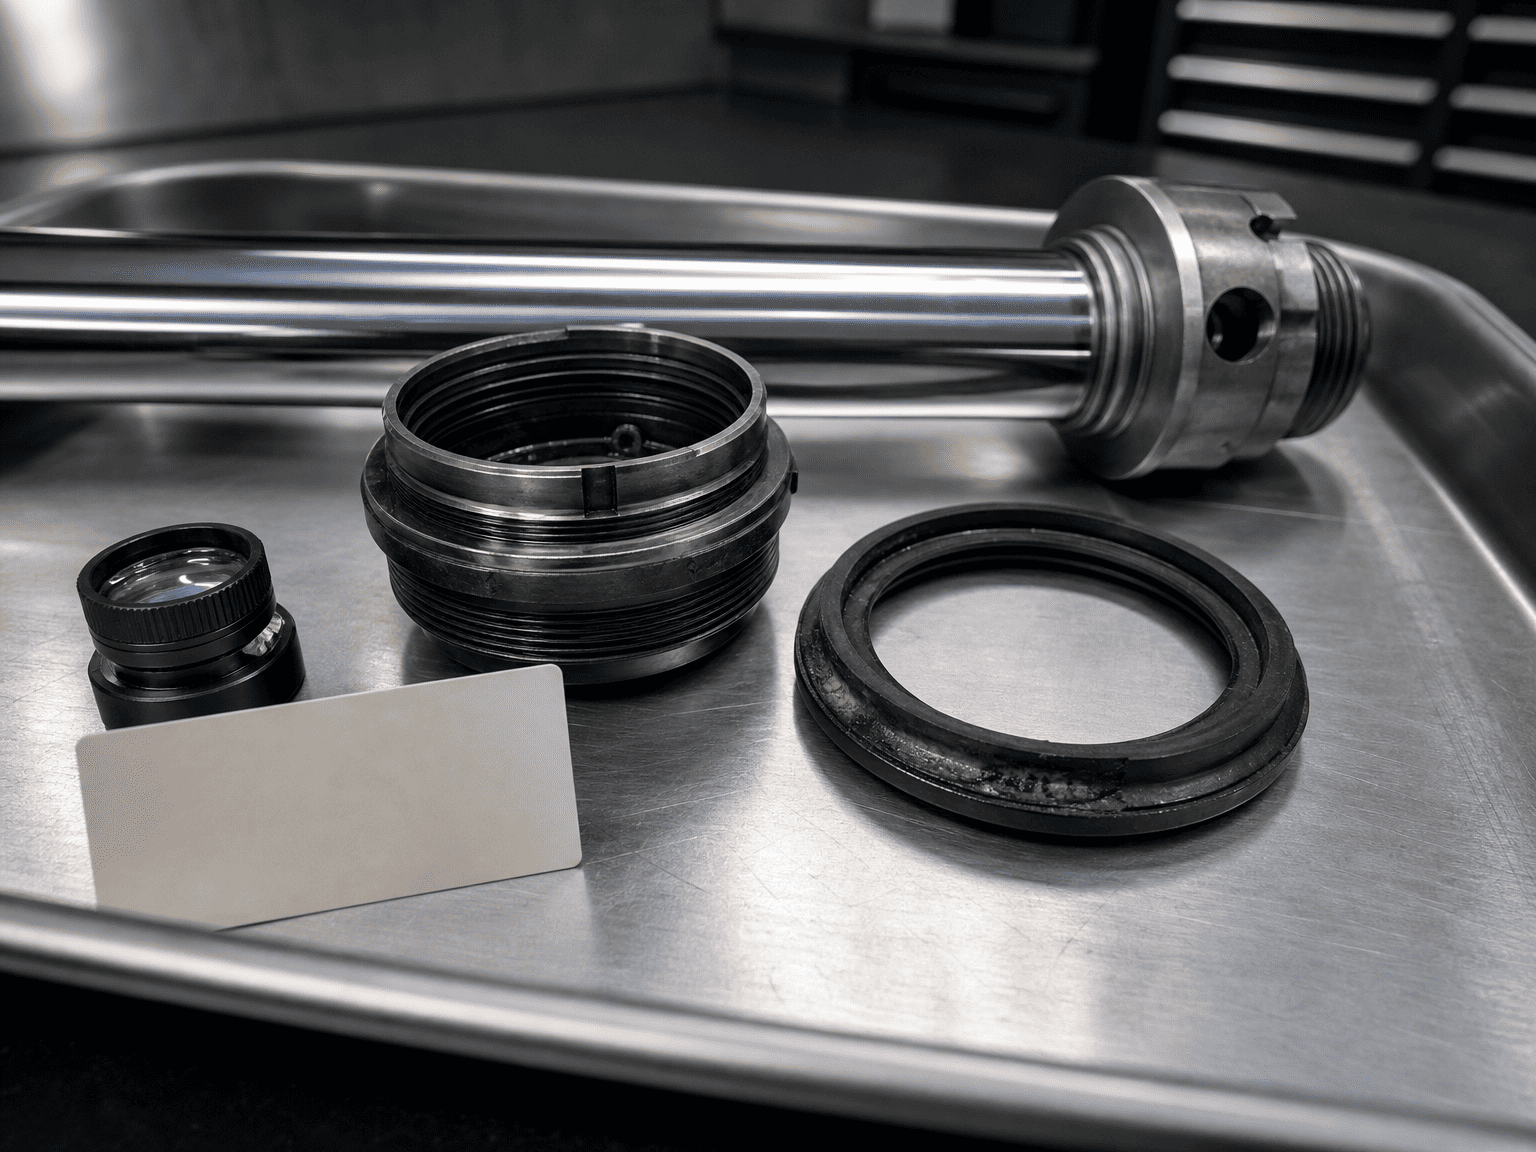
Buscar:
- Áreas localizadas de color marrón, negro o vidriado.
- Material de sellado endurecido o quebradizo
- Grietas que siguen una región afectada por el calor.
- Bordes derretidos o pérdida de definición de los labios.
- Daños similares en más de un sello.
- Decoloración cerca de un área de transición de presión o de flujo restringido
Estos signos deben compararse con marcas de varillas, espacios de extrusión, marcas de contaminación, incompatibilidad química y exposición a temperaturas excesivas. Pueden ocurrir múltiples modos de falla juntos.
Pregunte si el cilindro se llenó previamente, si se purgaron las cámaras, cuántos ciclos sin carga se completaron y si el cilindro fue impulsado hasta los topes durante el arranque inicial.
Un registro de puesta en servicio debe identificar el fluido, la condición del filtro, la configuración de la válvula, la presión de prueba, la secuencia de movimiento y cualquier ruido anormal o movimiento esponjoso. Si no existe ningún registro, trate el primer ciclo operativo como una condición desconocida en lugar de asumir que el cilindro se purgó correctamente.
Verifique el tipo de válvula, plomería, ajuste, respuesta y condición bajo la carga real. Confirme que el circuito mantiene el cilindro alimentado durante un movimiento de sobremarcha y no permite una condición de vacío incontrolada.
No aumente el ajuste de una válvula simplemente para hacer que la máquina se mueva más rápido. El ajuste debe revisarse con el cilindro, la carga, la manguera, la válvula y la disposición estructural.
Inspeccione el nivel del depósito, la línea de succión, el filtro, los sellos de entrada de la bomba, los extremos de las mangueras y los acopladores rápidos. Verifique si hay espuma, movimientos esponjosos, velocidad inestable y ruido que cambia con la temperatura o la dirección del ciclo.
Si encuentra aire, corrija la ruta de entrada antes de instalar un sello nuevo. De lo contrario, el reemplazo puede fallar de la misma manera.
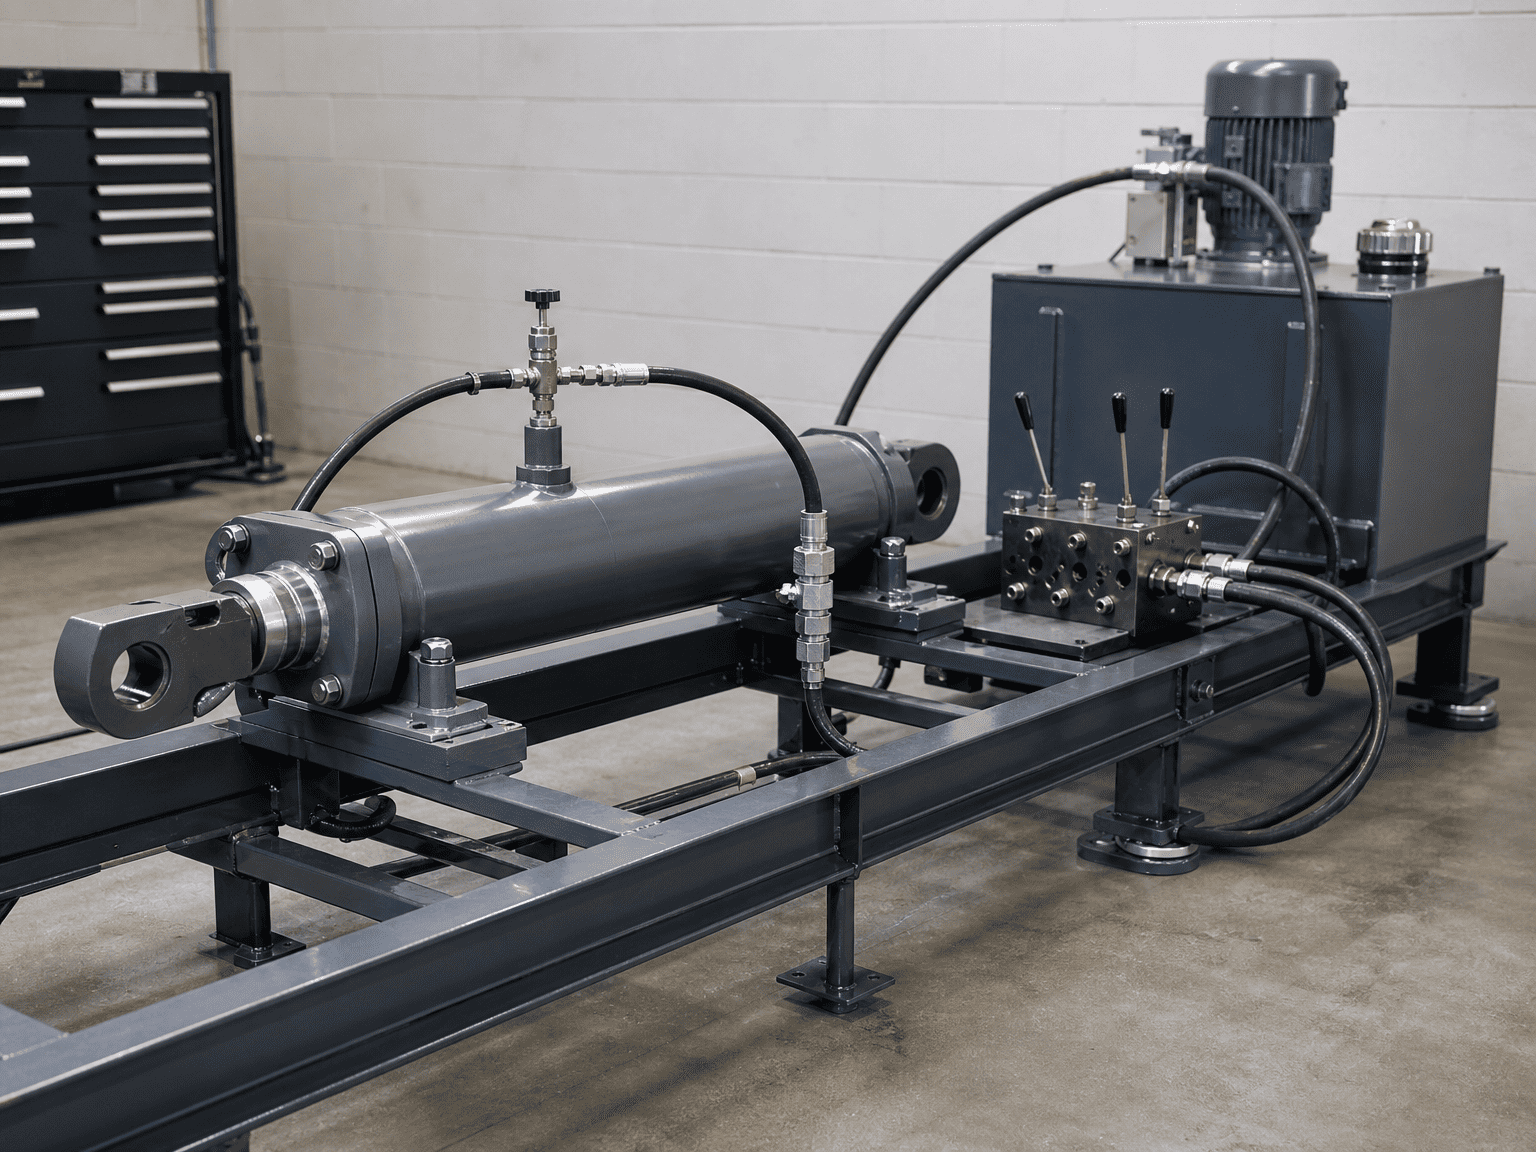
Una secuencia de puesta en servicio más segura es conservadora por diseño:
El procedimiento exacto debe seguir las instrucciones del fabricante de la máquina y los requisitos del proveedor del cilindro. La secuencia anterior es un marco de revisión de ingeniería, no un procedimiento de puesta en servicio universal.
Una consulta útil sobre el uso de diésel o la quema repetida de sellos debería incluir:
- Diámetro del cilindro, diámetro del vástago, carrera y estilo de montaje.
- Dirección de carga y si la carga puede sobrepasar el cilindro.
- Esquema hidráulico y números de pieza de válvulas.
- Disposición de entrada de la bomba y condición del nivel del depósito.
- Presión de trabajo y presión durante el evento de falla.
- Caudal y velocidad estimada del cilindro.
- Procedimiento de puesta en marcha y purga utilizado.
- Tipo de fluido, temperatura y estado de limpieza.
- Fotografías de los sellos fallidos y las superficies de contacto.
- Número de ciclos antes del fallo y si el fallo es repetible.
- Cualquier cambio reciente en mangueras, válvulas, accesorios, sellos o software.
Esta información permite que la revisión distinga un problema de diseño del cilindro de la ingesta de aire, el control de la válvula, la instalación o la puesta en servicio.
Un sello quemado no prueba automáticamente que el material del sello fuera defectuoso. No prueba que la presión del cilindro excedió la clasificación del catálogo y no prueba que la contaminación fue la única causa.
Una conclusión técnicamente defendible requiere evidencia del sello, las superficies del cilindro, el circuito hidráulico, la secuencia operativa y el registro de mantenimiento. Si la evidencia disponible es incompleta, la afirmación correcta es que el uso de diésel es un mecanismo sospechoso de falla que requiere confirmación.
HCIC, también conocida como Jinan Huachen Industrial Co., Ltd., desarrolla y fabrica cilindros hidráulicos y unidades de energía hidráulica para vehículos, manipulación de residuos, equipos industriales y de construcción. Para una investigación de funcionamiento diésel, proporcione la evidencia completa de la falla y los datos del circuito en lugar de solo el sello defectuoso.